


Khi nào máy gia công thanh cái CNC 3 trong 1 phù hợp hơn thiết bị riêng lẻ
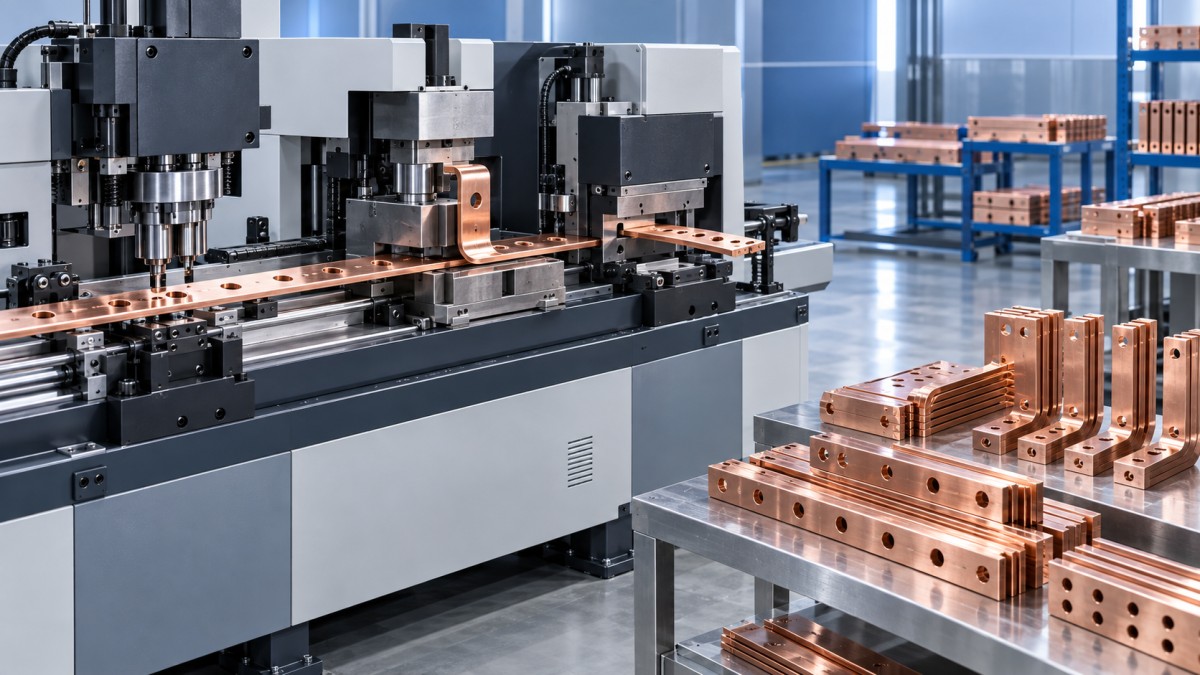
Máy gia công thanh cái CNC 3 trong 1 thường là lựa chọn phù hợp hơn khi đột lỗ, uốn và cắt là các công đoạn lặp lại trong cùng một quy trình sản xuất, đồng thời sản phẩm thay đổi thường xuyên đến mức việc chuyển phôi thủ công gây chậm trễ hoặc thiếu nhất quán. Giá trị của máy không chỉ nằm ở việc tích hợp ba chức năng trong một thiết bị. Giá trị đó đến từ việc kiểm soát vị trí chuẩn, giảm thao tác xử lý vật liệu và duy trì trình tự gia công sát hơn với hình dạng chi tiết đã lập trình.
Thiết bị riêng lẻ vẫn có thể là phương án hiệu quả hơn khi mỗi công đoạn có khối lượng công việc độc lập và ổn định ở mức cao. Máy đột, trạm cắt và máy uốn chuyên dụng có thể vận hành đồng thời với các luồng vật liệu riêng. Với các lô hàng đa dạng, bản vẽ thường xuyên thay đổi, công việc gia công tủ phân phối hoặc bộ thanh cái cần nhiều đặc điểm gia công trên mỗi thanh, giải pháp CNC tích hợp thường tạo ra quy trình từ thanh nguyên liệu đến chi tiết hoàn thiện liền mạch và dễ dự đoán hơn.
Những công đoạn riêng lẻ gây mất thời gian ở đâu
Sự chậm trễ dễ nhận thấy là việc đưa thanh đồng hoặc nhôm từ máy này sang máy khác. Tổn thất lớn hơn khó nhận ra hơn: phải định vị phôi lại tại từng trạm. Một thanh được cắt, di chuyển, đột lỗ, xếp chồng rồi mới đem đi uốn có thể tích lũy sai lệch vị trí nhỏ. Mỗi trạm có thể hoạt động chính xác riêng lẻ, nhưng vị trí tương quan giữa lỗ và chỗ uốn cuối cùng vẫn có thể sai lệch nếu cạnh chuẩn ban đầu không được duy trì nhất quán.
Điều này đặc biệt quan trọng khi lỗ đột phải thẳng hàng với đầu cực của máy cắt, sứ đỡ, lỗ trên vỏ tủ hoặc thanh cái ghép nối. Việc gia công lại không phải lúc nào cũng do dụng cụ thiếu chính xác. Nguyên nhân có thể là bản vẽ đúng nhưng được lấy chuẩn từ các đầu khác nhau của thanh, chiều dài cắt được đo từ ba via, hoặc vị trí uốn được xác định sau khi thanh đã bị xoay trong quá trình xử lý.
Với máy gia công thanh cái CNC 3 trong 1, chương trình chi tiết có thể thiết lập trình tự và logic lấy chuẩn trước khi bắt đầu gia công. Người vận hành vẫn cần nạp vật liệu đúng cách và xác nhận đúng chương trình, nhưng quy trình không còn phụ thuộc vào việc xác định lại kích thước tại từng trạm. Điều này đặc biệt hữu ích với các chi tiết có nhiều lỗ, chỗ uốn lệch và chiều dài hoàn thiện ngắn, nơi một sai sót nhỏ khi thiết lập có thể ảnh hưởng lớn đến chi tiết.
Điều kiện phù hợp với máy CNC tích hợp
Máy tích hợp thường phát huy hiệu quả khi sản xuất có nhiều chủng loại thay vì chỉ chạy liên tục một mã sản phẩm. Các cụm thiết bị đóng cắt, tủ phân phối, kết nối máy biến áp và hệ thống điều khiển điện thường sử dụng thanh cái có chiều rộng, kiểu lỗ, hướng uốn và số lượng thay đổi. Đơn hàng có thể được yêu cầu theo bộ thay vì theo lô lớn. Trong trường hợp đó, thời gian tiết kiệm được giữa các công đoạn có thể lớn hơn lợi thế về thời gian chu kỳ của một trạm chuyên dụng công suất cao.
- Thay đổi thiết lập thường xuyên: Một môi trường thiết lập duy nhất giúp giảm số lượng đồ gá, cữ chặn và số đo ghi tay cần cập nhật sau mỗi lần sửa đổi bản vẽ.
- Diện tích sàn hạn chế: Một cụm gia công tích hợp cần ít không gian lối đi và ít điểm tập kết vật liệu hơn ba máy riêng biệt có khu vực nạp và ra phôi riêng.
- Lô sản xuất nhỏ hoặc vừa: Lợi ích rõ nhất khi kỷ luật thiết lập quan trọng không kém tốc độ ép.
- Chi tiết có các vị trí tương quan: Khoảng cách giữa lỗ với chỗ uốn, đường cắt đầu thanh và đường tâm dễ kiểm soát hơn khi các công đoạn tuân theo cùng một hệ tọa độ được kiểm soát.
- Hạn chế di chuyển nội bộ: Giảm số lần chuyển phôi giúp giảm nguy cơ làm hỏng bề mặt, trộn lẫn thanh đã gia công với thanh chưa gia công hoặc đưa chi tiết đi uốn trước khi đột đủ các lỗ.
Quyết định sẽ kém thuận lợi hơn nếu các công đoạn đột, cắt và uốn đều liên tục xử lý những sản phẩm khác nhau. Trong dây chuyền ổn định, sản lượng cao, máy riêng lẻ cho phép gia công song song. Một người vận hành có thể chuẩn bị vật liệu tại trạm cắt trong khi người khác vận hành máy đột và người thứ ba phụ trách uốn. Máy tích hợp gia công chi tiết theo trình tự, vì vậy cần đánh giá năng suất dựa trên cơ cấu sản phẩm thực tế thay vì tốc độ lý thuyết của ba máy hoạt động cùng lúc.
So sánh toàn bộ quy trình, không chỉ công suất công bố
Lực ép của máy thường được xem là chỉ báo trực tiếp về mức độ phù hợp, nhưng đây chỉ là một phần của vấn đề. Khả năng đột phụ thuộc vào độ dày vật liệu, đường kính lỗ, tình trạng dụng cụ và chiều sâu họng máy. Khả năng uốn phụ thuộc vào chiều rộng và độ dày thanh, hình dạng chỗ uốn, lựa chọn khuôn và bán kính trong yêu cầu. Thông số công suất danh nghĩa không đảm bảo một thanh cái cụ thể có thể được gia công mà không bị hằn dấu, nứt, biến dạng hoặc đàn hồi ngược quá mức.
Cũng cần xem xét đồng và nhôm riêng biệt. Đặc tính của hai vật liệu này khi đột và uốn khác nhau, đồng thời tình trạng bề mặt cũng có ảnh hưởng. Màng bảo vệ, hiện tượng oxy hóa, ba via do cắt trước đó hoặc độ dày thanh không đồng nhất đều có thể ảnh hưởng đến độ thẳng hàng và chất lượng hoàn thiện. Khi thanh cái đồng có bề mặt đánh bóng hoặc mạ, mỗi lần chuyển phôi bổ sung lại làm tăng nguy cơ trầy xước, điều có thể không được chấp nhận trong các cụm tủ có chi tiết lộ ra ngoài.
Không nên xem tự động hóa và tích hợp là cùng một quyết định
Hệ thống CNC phù hợp khi kích thước được lập trình, khả năng lặp lại và trình tự được kiểm soát là những yêu cầu chính. Máy thủy lực tích hợp nhỏ gọn có thể phù hợp khi khối lượng công việc thấp hơn, việc lắp đặt chỉ mang tính tạm thời hoặc cần gia công thanh cái gần khu vực lắp ráp thay vì trong một khu vực chế tạo riêng. Đây là những nhu cầu sản xuất khác nhau, dù cả hai loại máy đều kết hợp các chức năng cắt, uốn và đột lỗ.
Ví dụ, Máy gia công thanh cái thủy lực di động DXJ-200A kết hợp ba chức năng này để gia công thanh đồng và nhôm có chiều rộng tối đa 200 mm và độ dày 3-12 mm. Lực đột được công bố là 35T, trong khi lực cắt và uốn là 20T. Bộ khuôn đột tiêu chuẩn có các đường kính từ 7 mm đến 20.5 mm. Thông số này phù hợp để so sánh thiết lập thủy lực di động với các dụng cụ di động riêng lẻ, nhưng không nên xem đây là giải pháp thay thế cho khả năng định vị CNC khi cần gia công hình dạng phức tạp có độ lặp lại cao.
Sự phân biệt này giúp tránh một sai lầm phổ biến khi mua sắm: chọn máy vì có ba trạm, rồi mới phát hiện nút thắt thực sự nằm ở kiểm soát bố trí, quản lý chương trình, thời gian thay dụng cụ hoặc nạp vật liệu. Ngược lại, yêu cầu máy CNC chỉ vì chi tiết có nhiều công đoạn có thể làm tăng chi phí và độ phức tạp khi chỉ gia công một số ít thanh đơn giản theo từng đợt.
Đánh giá chi phí điều phối
Thiết bị riêng lẻ thường ít có nguy cơ khiến toàn bộ quy trình phải dừng hơn, vì sự cố tại một trạm không tự động làm các trạm khác ngừng hoạt động. Tuy nhiên, cần cân nhắc lợi thế này với công việc điều phối cần thiết để duy trì luồng vật liệu. Khi gia công thanh tại nhiều vị trí khác nhau, cần có giá để bán thành phẩm, nhãn, phiếu luân chuyển và các điểm kiểm tra. Nếu không nhận diện sản phẩm một cách chặt chẽ, các thanh đồng trông giống nhau có thể bị trộn lẫn sau khi đột, đặc biệt khi các chỗ uốn trái và phải được gia công sau đó.
Máy tích hợp giúp đơn giản hóa việc luân chuyển sản phẩm, nhưng tập trung trách nhiệm bảo trì vào một thiết bị. Cần kiểm soát độ mòn dụng cụ, tình trạng thủy lực, thanh dẫn, kẹp, cảm biến và dữ liệu chương trình như một phần của cùng một quy trình. Trước khi chọn máy, hãy xác nhận có đủ khoảng trống xung quanh để nạp các thanh dài, lấy chi tiết hoàn thiện, thay khuôn, vệ sinh định kỳ và bảo dưỡng. Kích thước nhỏ gọn ghi trong tài liệu giới thiệu không tính đến khoảng hở cần thiết để xoay và đỡ vật liệu an toàn.
Nguồn điện và cách đỡ vật liệu cũng cần được chú ý tương đương. Thanh cái dài có thể võng hoặc xoắn nếu không được đỡ, gây ra sai lệch vị trí trông giống như lỗi máy. Cách bố trí giá đỡ phải phù hợp với chiều dài thanh lớn nhất, trọng lượng dự kiến và hướng nạp. Máy cũng phải tương thích với điện áp sẵn có và điều kiện lắp đặt tại cơ sở. Những chi tiết này thường dễ bị trì hoãn trong quá trình mua sắm và tốn kém để khắc phục sau khi giao hàng.
Lựa chọn phù hợp phụ thuộc vào cơ cấu sản phẩm
Máy gia công thanh cái CNC 3 trong 1 phù hợp nhất khi sản xuất đòi hỏi hình dạng nhất quán trên nhiều bộ thanh cái khác nhau, khi việc chuyển phôi và đo lại gây ra lỗi có thể tránh được, và khi diện tích sàn không đủ để bố trí nhiều ô gia công độc lập. Thiết bị riêng lẻ vẫn là lựa chọn phù hợp khi sản lượng chủ yếu đến từ các lô lớn, ổn định, giúp mỗi trạm chuyên dụng luôn hoạt động song song.
Việc so sánh cuối cùng nên dựa trên bản vẽ thực tế của các sản phẩm đang gia công: kích thước vật liệu, đường kính lỗ, số lượng chỗ uốn, số lượng mỗi lô, tần suất sửa đổi, dung sai chiều dài hoàn thiện và quãng đường vật liệu di chuyển giữa các công đoạn. Những yếu tố này cho biết nút thắt nằm ở công suất ép hay ở khâu điều phối quy trình. Với nhiều công việc gia công thanh cái đa dạng, điều phối là vấn đề tốn kém hơn, và tích hợp là cách trực tiếp để loại bỏ vấn đề đó.
Gửi tin nhắn cho chúng tôi
Liên hệ với chúng tôi
*Chúng tôi tôn trọng tính bảo mật của bạn và mọi thông tin đều được bảo vệ.
Dịch vụ chất lượng hàng đầu và đội ngũ hậu mãi chuyên nghiệp.