


Nguyên nhân nào khiến mép bị biến dạng khi cắt thanh cái bằng đồng và nhôm?
Thanh cái có thể đạt chiều dài danh nghĩa nhưng vẫn bị từ chối. Mép cuộn, góc bị dập, ba via mắc vào găng tay hoặc một chút xoắn ở đầu cắt có thể trông không đáng kể tại máy, nhưng sau đó có thể gây vấn đề trong quá trình uốn, xếp chồng, cách điện, lắp mối nối bằng bu lông và kiểm tra khoảng cách điện. Trong gia công thanh cái bằng đồng và nhôm, chất lượng mép không chỉ mang tính thẩm mỹ. Yếu tố này ảnh hưởng đến độ khớp lắp, việc xử lý thanh dẫn và, trong một số ứng dụng, độ tin cậy của cụm điện hoàn thiện.
Mép bị biến dạng thường là kết quả của sự tương tác giữa dụng cụ, đặc tính vật liệu, tình trạng máy và thao tác của người vận hành. Sai lầm phổ biến nhất là cho rằng mọi vết cắt kém chất lượng đều do lưỡi dao. Lưỡi dao bị mòn chắc chắn là nguyên nhân thường gặp, nhưng nếu thay lưỡi mà không kiểm tra khe hở, kẹp giữ, độ căn chỉnh và tình trạng phôi thì vài ca làm việc sau lỗi tương tự thường sẽ tái diễn.
Lưỡi dao bị mòn làm thay đổi cách kim loại tách rời
Để cắt thanh cái sạch, cần thực hiện quá trình cắt xén có kiểm soát. Lưỡi dao phía trên tạo lực, vật liệu biến dạng dẻo trong một vùng hẹp, sau đó vết nứt hoàn tất gần mép lưỡi dao phía dưới. Khi mép lưỡi bị cùn, mẻ hoặc mòn không đều, vật liệu sẽ bị đẩy và xé trước khi tách rời. Đồng có thể xuất hiện mép cuộn rộng hoặc bị miết nhòe; nhôm có thể tạo ba via lớn hơn, bị xé cục bộ hoặc có góc bị dẹt rõ rệt.
Không nên chỉ đánh giá tình trạng lưỡi dao bằng cách tìm hư hỏng rõ ràng. Lưỡi dao có thể trông nguyên vẹn nhưng mép đã đủ cùn để ảnh hưởng đến độ hoàn thiện bề mặt. Bộ phận chất lượng nên so sánh dạng lỗi ở cả hai mặt thanh cái. Nếu ba via tăng dần qua nhiều lô sản xuất sử dụng cùng một bộ dụng cụ, nguyên nhân hợp lý có thể là lưỡi dao mòn dần. Nếu lỗi xuất hiện đột ngột, hãy kiểm tra xem lưỡi dao có bị mẻ, bu lông siết có bị lỏng, khe hở có không chính xác hoặc máy có va đập hay không.
Sau khi thay hoặc mài lại lưỡi dao, cần thực hiện cắt thử có kiểm soát. Kiểm tra độ vuông góc của mặt cắt, chiều cao ba via, biến dạng đầu thanh và độ lặp lại trong phạm vi chiều rộng và độ dày thanh dự kiến gia công. Lưỡi dao hoạt động tốt với dải đồng mỏng có thể không cho kết quả tương tự với thanh nhôm dày hơn.
Khe hở lưỡi dao không chính xác thường là nguyên nhân tiềm ẩn
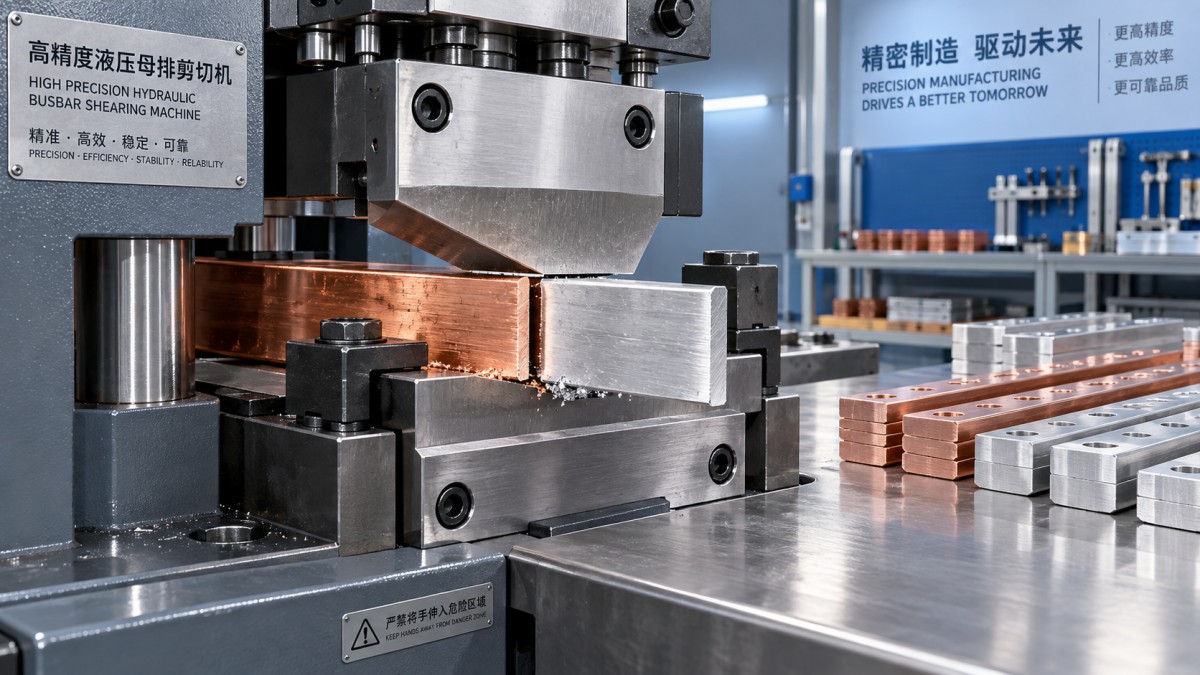
Khe hở giữa mép cắt phía trên và phía dưới ảnh hưởng trực tiếp đến mức độ biến dạng. Khe hở quá lớn khiến thanh cái bị uốn và xé trước khi đứt, tạo ra mép cuộn lớn và ba via thô nhô ra. Khe hở quá nhỏ có thể làm tăng tải cắt, nén vật liệu mạnh và đẩy nhanh tình trạng mòn lưỡi. Điều này cũng có thể để lại vùng cắt bóng nhưng bị biến dạng, thay vì tạo mép vuông góc.
Không có một thiết lập khe hở duy nhất phù hợp với mọi loại phôi thanh dẫn. Cần lựa chọn dựa trên cấp vật liệu, độ dày, trạng thái nhiệt luyện và hình học dụng cụ thực tế. Điều này đặc biệt quan trọng khi xưởng luân phiên gia công đồng và nhôm. Nhôm thường dễ bị dính kim loại và xé mép hơn trong điều kiện cắt không phù hợp, trong khi đồng có thể biến dạng rõ rệt nếu không được đỡ hoàn toàn trong suốt hành trình cắt.
Một lưu ý thực tế: đôi khi người vận hành tăng áp lực cắt để bù cho chất lượng mép kém. Cách này có thể ép vật liệu đứt rời, nhưng không khắc phục được khe hở không phù hợp. Trên thực tế, lực tăng thêm có thể che giấu vấn đề, đồng thời làm tăng ứng suất lên hệ thống thủy lực, khung máy và dụng cụ.
Độ biến thiên của vật liệu quan trọng hơn nhiều xưởng nghĩ
Phôi thanh cái không hoàn toàn đồng nhất chỉ vì các kích thước ghi trên đơn đặt hàng giống nhau. Sự thay đổi độ dày, ôxy hóa bề mặt, ứng suất dư do cán, hư hỏng trong quá trình lưu kho và trạng thái nhiệt luyện khác nhau đều có thể làm thay đổi đặc tính cắt. Thanh bị cong nhẹ khi nhập về có thể bị nhấc lên trong lúc kẹp. Bề mặt trầy xước hoặc ôxy hóa có thể làm tăng ma sát tại dụng cụ. Đồng mềm đã ủ và đồng có độ cứng cao hơn có thể biểu hiện mức độ cuộn mép khác nhau khi dùng cùng một thiết lập máy.
Khi phát hiện lỗi tái diễn, kiểm tra đầu vào nên ghi nhận nhiều thông tin hơn là chỉ chiều rộng và độ dày. Hãy ghi lại lô vật liệu, độ phẳng quan sát được, tình trạng bề mặt và vị trí lỗi có xuất hiện nhất quán dọc theo thanh hay không. Nếu biến dạng chỉ xuất hiện ở một cuộn, bó vật liệu hoặc lô của nhà cung cấp, máy cắt có thể chỉ làm lộ ra vấn đề của phôi chứ không phải là nguyên nhân duy nhất gây lỗi.
Điều này đặc biệt liên quan đến sản xuất máy biến áp, nơi việc chuẩn bị dây dẫn gắn liền với chất lượng quấn dây. Dây dẫn phẳng được cắt sạch sẽ dễ xử lý hơn trước khi quấn và ít có khả năng tạo ra nguy cơ từ cạnh sắc. Thiết bị như Máy quấn cuộn dây hình xuyến tự động DXJ-RX800 được thiết kế để quấn có kiểm soát dây dẹt có kích thước đến 3 × 10 mm và sử dụng điều khiển rải dây CNC với độ chính xác công bố là 0.01 mm. Điều này không thay thế cho quy trình cắt thanh cái đúng cách, nhưng cho thấy vì sao cần xem tình trạng mép ở công đoạn đầu vào như một phần của quy trình gia công dây dẫn tổng thể.
Lệch căn chỉnh và kẹp giữ không tốt tạo ra lỗi lệch một phía
Nếu ba via luôn lớn hơn ở một phía hoặc mặt cắt không vuông góc với chiều dài thanh, hãy kiểm tra độ căn chỉnh trước khi thay đổi vật liệu hoặc cài đặt lưỡi dao. Các nguyên nhân thường gặp gồm lưỡi dao phía trên lệch tâm, thanh dẫn bị mòn, giá giữ dụng cụ bị lỏng, mặt đỡ không đều hoặc khuôn dưới chưa được lắp đúng vị trí. Sai lệch nhỏ sẽ dễ nhận thấy hơn khi chiều rộng và độ dày thanh cái tăng lên.
Kẹp giữ cũng cần được chú ý tương đương. Phôi phải giữ ổn định cho đến khi hoàn tất quá trình cắt. Nếu thanh bị xê dịch, nâng lên hoặc xoay quanh trục dưới lưỡi dao, mép tạo thành có thể bị cong hoặc biến dạng chéo. Các đoạn ngắn đặc biệt dễ gặp tình trạng này vì có ít điểm đỡ hơn và dễ xoay sau khi tách rời. Máy cắt thanh cái đáng tin cậy cần giữ chặt phôi và dẫn hướng thao tác cắt nhất quán, nhưng tình trạng đồ gá và kỷ luật thiết lập máy vẫn quyết định kết quả tại xưởng.
Về an toàn, không để người vận hành dùng tay giữ thanh không ổn định gần vùng cắt. Nếu không thể đỡ vật liệu an toàn bằng cữ chặn, kẹp hoặc bàn hiện có, cần điều chỉnh quy trình. Vết cắt kém và tình huống suýt xảy ra tai nạn thường có cùng nguyên nhân gốc: phôi di chuyển ngoài tầm kiểm soát.
Cần kiểm tra cân bằng áp suất thủy lực và độ cứng vững của máy
Áp suất thủy lực thấp hoặc không ổn định có thể gây cắt không đứt hoàn toàn, kéo rê và bề mặt phá hủy thô. Tuy nhiên, hiếm khi áp suất là nguyên nhân duy nhất. Máy có thể đạt lực cần thiết nhưng vẫn tạo mép biến dạng nếu khung, dẫn hướng đầu trượt, giá đỡ lưỡi dao hoặc bộ phận lắp khuôn bị võng. Triệu chứng thường là kết quả không ổn định: vết cắt này có vẻ đạt yêu cầu, vết tiếp theo lại có ba via rõ rệt, dù kích thước vật liệu không có vẻ thay đổi.
Các hạng mục bảo trì cần bao gồm rò rỉ thủy lực, tình trạng dầu, phản hồi của xi lanh, độ chặt của bu lông, độ mòn thanh dẫn và tình trạng khuôn cắt. Các nhà sản xuất thiết bị gia công thanh cái CNC thường chú trọng đến kết cấu cứng vững, khuôn chính xác và các bộ phận truyền động ổn định vì một lý do: độ lặp lại phụ thuộc vào toàn bộ hệ thống cắt chứ không chỉ vào lực cắt danh nghĩa. Được thành lập năm 2014, Dexinjia cung cấp thiết bị uốn, đột, cắt và dập nổi thanh cái, bao gồm máy 3 trong 1 và các lựa chọn thủy lực di động; quy trình kiểm soát chất lượng được hỗ trợ bởi các chứng nhận ISO, 3A, CE và EAC. Đối với dây chuyền sản xuất, khi chọn cấu hình phù hợp cần xét đến phạm vi thanh cái thực tế và tiêu chí chất lượng mép yêu cầu, chứ không chỉ công suất cắt tối đa.
Biến việc kiểm tra mép thành một hoạt động kiểm soát quy trình hữu ích
Quy trình kiểm tra hiệu quả không cần phải phức tạp. Kiểm tra sản phẩm cắt đầu tiên sau khi thay dụng cụ, thay đổi thiết lập, đổi lô vật liệu và bảo trì. Sau đó, áp dụng tần suất lấy mẫu xác định trong quá trình sản xuất bình thường. Khi kiểm tra, cần xem xét hướng và mức độ ba via, mép cuộn, vết nứt, độ vuông góc, độ xoắn và mọi phần nhô sắc có thể làm hỏng lớp cách điện hoặc gây thương tích cho người thao tác.
- Kiểm tra xem lỗi có đồng đều trên toàn bộ chiều rộng thanh hay chỉ tập trung ở một phía.
- Phân biệt “ba via” với “mép cuộn”; hai dạng này thường chỉ ra các nguyên nhân khác nhau.
- Ghi lại thiết lập máy, bộ lưỡi dao, mã nhận dạng vật liệu và nhận xét của người vận hành trước khi điều chỉnh.
- Chỉ loại bỏ ba via ở các chi tiết bị từ chối khi kích thước còn lại và tình trạng mép vẫn đáp ứng yêu cầu trên bản vẽ và yêu cầu lắp ráp.
- Báo cáo các lỗi tái diễn thay vì để công đoạn hoàn thiện thủ công trở thành giải pháp tạm thời lâu dài.
Biện pháp khắc phục tốt nhất là biện pháp phù hợp với dạng lỗi. Ba via lớn đồng đều thường cho thấy khe hở không phù hợp hoặc lưỡi dao bị mòn; ba via lệch một phía nghiêng nhiều hơn về nguyên nhân căn chỉnh; biến dạng ngẫu nhiên đặt ra câu hỏi về việc kẹp giữ, độ phẳng vật liệu hoặc độ ổn định của máy. Xem đây là các dạng lỗi riêng biệt giúp khắc phục sự cố nhanh hơn và tránh biến điều chỉnh tạm thời thành quy trình thông thường.
Mép thanh cái sạch được tạo ra nhờ quá trình cắt xén có kiểm soát, sự hỗ trợ ổn định, dụng cụ phù hợp và hoạt động kiểm tra phát hiện sai lệch trước khi người vận hành bắt đầu bù trừ bằng tay. Khi chất lượng vết cắt thay đổi, hãy sớm kiểm tra toàn bộ chuỗi quy trình. Mép thường là dấu hiệu đầu tiên cho thấy một công đoạn phía trước cần được chú ý.
Gửi tin nhắn cho chúng tôi
Liên hệ với chúng tôi
*Chúng tôi tôn trọng tính bảo mật của bạn và mọi thông tin đều được bảo vệ.
Dịch vụ chất lượng hàng đầu và đội ngũ hậu mãi chuyên nghiệp.