


Danh sách kiểm tra bảo dưỡng dụng cụ cho việc đột và cắt thanh cái đáng tin cậy
Một lỗ đột sạch và một đường cắt vuông vức có thể giúp các công đoạn còn lại của quá trình lắp ráp thanh cái trở nên dễ dàng. Khi quá trình đột để lại ba via, cắt xén tạo ra mép thô ráp hoặc lỗ lệch nhẹ khỏi vị trí, vấn đề thường bắt đầu từ lâu trước khi chi tiết hoàn thiện được đưa đến khâu kiểm tra. Trong nhiều trường hợp, nguyên nhân nằm ở tình trạng của bộ dụng cụ.
Một máy đột và cắt thanh cái hoạt động dưới lực đáng kể, đặc biệt khi gia công đồng hoặc nhôm dày. Chày đột, khuôn, lưỡi cắt, bộ dẫn hướng và các kết nối thủy lực đều cần được chú ý định kỳ. Quy trình bảo dưỡng có kỷ luật giúp bảo vệ độ chính xác của chi tiết, giảm phế phẩm và giúp người vận hành tránh tình huống khó chịu khi máy dừng giữa chừng trong quá trình sản xuất.
Danh sách kiểm tra này được thiết kế để sử dụng thực tế trong các xưởng lắp ráp tủ điện, nhà máy sản xuất tủ phân phối và môi trường sản xuất máy biến áp. Danh sách tập trung vào các bộ phận ảnh hưởng trực tiếp nhất đến chất lượng lỗ, chất lượng đường cắt và vận hành hàng ngày an toàn.
Bắt Đầu Mỗi Ca Làm Việc Bằng Kiểm Tra Nhanh Bộ Dụng Cụ
Việc kiểm tra hằng ngày không cần phức tạp, nhưng cần được thực hiện nhất quán. Trước khi gia công thanh đồng hoặc nhôm đầu tiên, hãy loại bỏ bụi, mạt kim loại và cặn bẩn khỏi khu vực làm việc. Những mẩu phế liệu nhỏ kẹt bên dưới thanh cái có thể ảnh hưởng đến việc định vị; mạt xung quanh lỗ khuôn cũng có thể làm xước vật liệu hoặc cản trở hành trình đột hoàn toàn của chày.
Kiểm tra trực quan bộ chày và khuôn. Tìm các mép cắt bị sứt, phần đầu chày bị bẹt, vết nứt, gỉ sét hoặc vùng sáng bóng cho thấy sự tiếp xúc không đồng đều. Một chày tốt sẽ đi vào vật liệu một cách sạch sẽ. Nếu chày bắt đầu xé thay vì cắt, lỗ tạo thành có thể có ba via lớn hoặc mép không tròn.
- Xác nhận đã lắp đúng đường kính chày và khuôn phù hợp.
- Đảm bảo bu lông giữ, giá đỡ khuôn và kẹp được siết chặt hoàn toàn.
- Kiểm tra bề mặt đỡ thanh cái sạch sẽ và bằng phẳng.
- Kiểm tra công tắc bàn đạp và phản hồi điều khiển trước khi bắt đầu công việc hàng loạt.
- Lắng nghe tiếng ồn thủy lực, rung động hoặc chuyển động hồi về chậm bất thường.
Khi sản xuất bận rộn, người ta dễ bỏ qua thay đổi nhỏ về âm thanh hoặc cảm giác vận hành. Tuy nhiên, những dấu hiệu sớm đó thường cho thấy dụng cụ bị lỏng, bôi trơn không đủ, vấn đề áp suất thủy lực hoặc một bộ phận bắt đầu mài mòn.
Giữ Chày Và Khuôn Đồng Bộ, Đồng Tâm Và Sắc Bén
Căn chỉnh dụng cụ là nền tảng của quá trình đột đáng tin cậy. Khi chày không được căn tâm với khuôn, chày sẽ chịu tải lệch trong hành trình. Điều này có thể làm hỏng mép chày, biến dạng lỗ, tăng tốc độ mài mòn khuôn và trong trường hợp nghiêm trọng có thể làm gãy chày.
Khi máy đã tắt nguồn và áp suất được xả theo quy trình vận hành, hãy kiểm tra căn chỉnh bằng cách từ từ đưa chày về phía khuôn mà không đặt vật liệu. Chày phải đi vào chính giữa mà không cọ vào mép khuôn. Nếu không, hãy dừng lại và hiệu chỉnh thiết lập thay vì cố gắng bù trừ bằng cách dịch chuyển thủ công thanh cái trong quá trình sản xuất.
Dụng cụ cũng cần được lựa chọn theo vật liệu và thông số công việc. Đồng mềm hơn nhưng có thể tạo cặn bám dính; nhôm có thể bị dính hoặc bám lên bề mặt dụng cụ. Làm sạch chày và khuôn sau mỗi đợt gia công, đặc biệt khi gia công nhôm, và sử dụng chất bôi trơn phù hợp với vật liệu cũng như hướng dẫn của nhà sản xuất dụng cụ. Quá nhiều chất bôi trơn sẽ hút mảnh vụn, trong khi quá ít sẽ làm tăng ma sát và nhiệt.
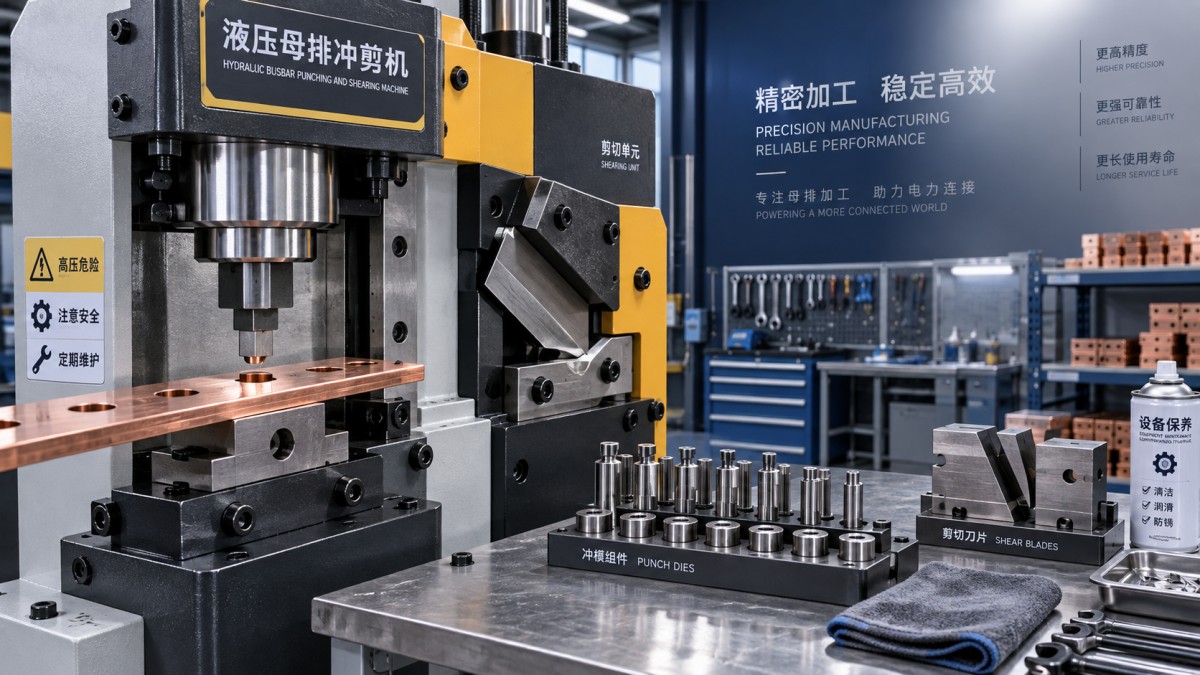
Mài sắc không chỉ là một bước bảo dưỡng mang tính thẩm mỹ. Mép chày cùn cần lực lớn hơn và để lại ba via lớn hơn. Tương tự, lỗ khuôn bị mòn có thể mất khả năng cắt sạch. Hãy lưu hồ sơ về việc sử dụng dụng cụ, độ dày vật liệu và chất lượng bề mặt quan sát được. Điều này giúp đưa ra quyết định thay thế hoặc mài sắc dựa trên điều kiện thực tế thay vì phỏng đoán.
Không Coi Lưỡi Cắt Xén Là Bộ Phận “Lắp Một Lần Rồi Bỏ Mặc”
Lưỡi cắt xén thường chỉ bị chú ý khi đường cắt trở nên kém rõ rệt, nhưng tình trạng của chúng ảnh hưởng nhiều hơn vẻ ngoài. Lưỡi bị mòn hoặc điều chỉnh không đúng có thể gây ra mép nghiêng, biến dạng quá mức, kéo lê vật liệu hoặc ba via cần được hoàn thiện thủ công trước khi lắp ráp.
Kiểm tra cả mép cắt và khu vực lắp lưỡi. Một lưỡi sắc nhưng không được lắp chắc chắn sẽ không cho kết quả đáng tin cậy. Kiểm tra mảnh kim loại tích tụ phía sau lưỡi, các chi tiết siết bị lỏng và dấu hiệu mài mòn không đều dọc theo chiều dài cắt. Nếu một bên mòn nhanh hơn bên kia, hãy kiểm tra giá đỡ thanh cái, khe hở lưỡi và độ căn chỉnh cấp liệu.
Đối với các công việc lặp lại, hãy kiểm tra một số chi tiết ở đầu, giữa và cuối lô. Thói quen đơn giản này giúp phân biệt lỗi thiết lập đơn lẻ với vấn đề dụng cụ phát triển dần. Một mép cắt sạch trong toàn bộ quá trình thường là chỉ báo tốt hơn về tình trạng máy so với một mẫu đơn lẻ đạt yêu cầu.
Theo Dõi Hiệu Suất Thủy Lực Cùng Với Tình Trạng Dụng Cụ
Không phải mọi lỗi đột hoặc cắt xén đều xuất phát từ chính dụng cụ. Trong máy thủy lực, áp suất không ổn định hoặc chuyển động xi lanh chậm có thể làm thay đổi cách lực tác động đến chày đột, bộ uốn hoặc dao cắt. Nếu máy bị khựng, mất lực khi có tải hoặc không hồi về trơn tru, hãy kiểm tra hệ thống thủy lực trước khi tiếp tục.
Kiểm tra mức và tình trạng dầu thủy lực theo các khoảng thời gian quy định trong hướng dẫn sử dụng máy. Tìm rò rỉ tại ống mềm, đầu nối, xi lanh và van. Giữ khu vực làm việc đủ sạch để dễ phát hiện rò rỉ mới. Dầu bị sẫm màu, nhiễm bẩn hoặc có khí trong hệ thống có thể ảnh hưởng đến độ lặp lại và làm tăng mài mòn các bộ phận bên trong.
Máy có đồng hồ áp suất tích hợp giúp việc theo dõi hằng ngày trở nên đơn giản hơn. Ví dụ, Máy Uốn Thanh Cái Thủy Lực DXJ-150 kết hợp các chức năng đột, cắt và uốn, đồng thời trang bị đồng hồ áp suất để quan sát theo thời gian thực. Lực đột định mức là 31T, trong khi lực cắt đạt 15T. Công suất này chỉ hữu ích khi chày, khuôn, dao cắt và mạch thủy lực được bảo dưỡng như một hệ thống làm việc thống nhất thay vì các bộ phận riêng lẻ.
Quy Trình Thực Tế Hàng Tuần Và Hàng Tháng
Kiểm tra hằng ngày giúp phát hiện các vấn đề rõ ràng. Bảo dưỡng hằng tuần và hằng tháng ngăn chặn sự xuống cấp dần dần mà người vận hành có thể không nhận ra cho đến khi tỷ lệ phế phẩm tăng lên.
Hàng tuần
- Làm sạch kỹ các vị trí dụng cụ, giá đỡ khuôn, bộ dẫn hướng và khu vực thu gom mạt.
- Kiểm tra chày và khuôn dưới ánh sáng tốt để phát hiện vết nứt nhỏ, hư hỏng mép và hiện tượng dính vật liệu.
- Kiểm tra các chi tiết siết trên dụng cụ, tấm bảo vệ, tay cầm và giá đỡ phôi.
- Bôi trơn các điểm chuyển động được phê duyệt mà không làm nhiễm bẩn bề mặt tiếp xúc với vật liệu.
- Kiểm tra nút dừng khẩn cấp, công tắc bàn đạp và chuyển động hồi về bình thường.
Hàng tháng
- Kiểm tra ống thủy lực, đầu nối, phớt và tình trạng dầu.
- Xác nhận độ căn chỉnh chày-khuôn và vị trí lắp đặt lưỡi cắt.
- Kiểm tra cáp điện, phích cắm và kết nối động cơ để phát hiện hư hỏng hoặc lỏng lẻo.
- Kiểm tra bánh xe hoặc phần cứng định vị máy nếu thiết bị có thể di chuyển.
- Cập nhật nhật ký dụng cụ với thông tin thay thế, ngày mài sắc và các vấn đề chất lượng lặp lại.
Nhật ký dụng cụ có thể có vẻ không cần thiết đối với một xưởng nhỏ, nhưng nhanh chóng trở nên có giá trị khi nhiều người vận hành sử dụng cùng một máy đột và cắt thanh cái. Nó tạo sự liên tục giữa các ca làm việc và ngăn dụng cụ mòn được lắp lại nhiều lần vì không ai biết lịch sử của nó.
Các Dấu Hiệu Thường Gặp Và Ý Nghĩa Của Chúng
Ba via lớn quanh lỗ: Trước tiên hãy kiểm tra độ sắc của chày, độ mòn của khuôn, độ căn chỉnh và việc vật liệu có được đỡ đúng cách hay không. Đừng cho rằng áp suất cao hơn sẽ giải quyết vấn đề; lực quá mức có thể làm hư hỏng dụng cụ nặng hơn.
Lỗ oval, biến dạng hoặc lệch vị trí: Kiểm tra độ căn tâm chày-khuôn, tình trạng kẹp và vị trí thanh cái. Dụng cụ lỏng hoặc phôi không được đỡ có thể cho phép dịch chuyển trong hành trình đột.
Đường cắt xén thô ráp hoặc nghiêng: Kiểm tra tình trạng lưỡi, khe hở lưỡi, độ siết chặt khi lắp đặt và độ thẳng của quá trình cấp vật liệu. Bệ đỡ bẩn cũng có thể làm thanh nghiêng đủ để ảnh hưởng đến mép cắt.
Chày gãy thường xuyên: Hãy kiểm tra căn chỉnh ngay lập tức. Xác nhận kích thước chày và khuôn được ghép đúng, đồng thời độ dày vật liệu nằm trong khả năng của máy và dụng cụ. Không bao giờ sử dụng chày bị hỏng chỉ vì nó vẫn có vẻ hoạt động.
Vận hành chậm hoặc không ổn định: Kiểm tra dầu thủy lực, rò rỉ, van, nguồn điện và diễn biến áp suất. Vấn đề có thể không nhìn thấy tại vị trí dụng cụ, nhưng tiếp tục vận hành có thể gây ứng suất không cần thiết cho chày và khuôn.
Bảo Vệ Dụng Cụ Khi Không Sử Dụng
Việc bảo quản dụng cụ quan trọng hơn nhiều người vận hành nghĩ. Giữ chày và khuôn khô ráo, có nhãn theo kích thước và được bảo vệ khỏi va đập. Tránh ném chúng vào ngăn kéo mở, nơi các mép có thể va vào nhau. Một lớp dầu bảo vệ nhẹ có thể giúp ngăn ăn mòn trong quá trình lưu trữ, với điều kiện dầu được loại bỏ hoặc kiểm soát trước khi sử dụng.
Đối với thiết bị hỗ trợ kích thước khuôn tiêu chuẩn và tùy chỉnh, hãy sắp xếp mỗi bộ sao cho chày, khuôn và phần cứng liên quan luôn được giữ cùng nhau. Điều này giảm lỗi thiết lập và tiết kiệm thời gian khi công việc quen thuộc quay lại. Ví dụ, mẫu DXJ-150 có thể được cung cấp với khuôn đột tiêu chuẩn từ 7 mm đến 20.5 mm, trong khi kích thước khuôn tùy chỉnh có thể được chỉ định theo các yêu cầu sản xuất khác nhau.
Bảo Dưỡng Là Một Phần Của Chất Lượng Chi Tiết Hoàn Thiện
Gia công thanh cái đáng tin cậy không đạt được chỉ bằng lực. Điều đó đến từ dụng cụ sạch, căn chỉnh đúng, hiệu suất thủy lực ổn định và những người vận hành phản ứng sớm khi chất lượng đường cắt hoặc lỗ thay đổi. Một lần kiểm tra ngắn trước mỗi ca làm việc ít gây gián đoạn hơn nhiều so với việc thay dụng cụ bị hỏng hoặc phân loại một lô chi tiết không chính xác về sau.
Hãy đặt danh sách kiểm tra ở vị trí dễ thấy gần máy, đào tạo mọi người vận hành nhận biết các dấu hiệu cảnh báo và xem ba via hoặc đường cắt không ổn định là phản hồi hữu ích. Khi thực hiện quy trình đó, công việc đột và cắt xén sẽ trở nên dễ dự đoán, an toàn và dễ quản lý hơn—dù công việc liên quan đến một vài thanh đồng tùy chỉnh hay gia công liên tục các bộ phận thanh cái nhôm.
Gửi tin nhắn cho chúng tôi
Liên hệ với chúng tôi
*Chúng tôi tôn trọng tính bảo mật của bạn và mọi thông tin đều được bảo vệ.
Dịch vụ chất lượng hàng đầu và đội ngũ hậu mãi chuyên nghiệp.