


Giảm phế liệu đồng bằng máy đột và cắt thanh cái
Phế liệu đồng hiếm khi do một sự cố nghiêm trọng duy nhất gây ra. Thông thường hơn, nó tích tụ từ các đoạn cắt ngắn, các lỗ lệch vị trí vài milimét, ba via khiến chi tiết bị loại bỏ hoặc các bố trí buộc người vận hành phải cắt tỉa vật liệu hai lần. Trong quy trình chế tạo tủ phân phối hoặc máy biến áp, những tổn thất này trở nên tốn kém vì đồng vừa là vật liệu có giá trị cao vừa là đầu vào sản xuất thường xuyên.
Mộtmáy đột và cắt thanh cái được lựa chọn đúng cách sẽ giảm phế liệu bằng cách kiểm soát trình tự từ đánh dấu đến đột và cắt. Hướng thực hiện rất rõ ràng: thiết lập bố trí chi tiết có thể lặp lại, đột các đặc điểm từ các cạnh chuẩn đáng tin cậy, chỉ cắt sau khi các lỗ quan trọng đã được xác minh, và bảo dưỡng khuôn cùng dụng cụ cắt quyết định chất lượng cạnh. Thiết bị cải thiện tính nhất quán, nhưng khoản tiết kiệm vật liệu lớn nhất đến từ việc kết hợp độ chính xác của máy với công tác chuẩn bị công việc có kỷ luật.
Phế liệu đồng thường bắt đầu từ đâu
Phế liệu thường bị quy cho công đoạn cắt vì phần bỏ đi dễ thấy nhất ở đó. Tuy nhiên, nguyên nhân gốc rễ có thể xảy ra sớm hơn. Một phôi thanh cái có thể được cắt đúng chiều dài nhưng vẫn không sử dụng được khi mẫu lỗ bị lệch, lượng bù uốn bị bỏ sót hoặc lắp nhầm khuôn đột. Khi các lỗ hoặc chỗ uốn đã được tạo thành, các lựa chọn khắc phục sẽ hạn chế; đồng có thể tái chế, nhưng không còn giá trị như một thanh dẫn hoàn thiện.
Một số tình trạng lặp lại cần được chú ý:
- Chiều dài cắt không được lập kế hoạch: Người vận hành cắt từng chi tiết từ thanh vật liệu mà không xem xét chi tiết tiếp theo trong công việc. Phần chiều dài còn lại có thể quá ngắn cho yêu cầu tiếp theo.
- Lựa chọn chuẩn không nhất quán: Đo một lỗ từ cạnh trái và một lỗ khác từ lỗ đã đột trước đó tạo ra sai số tích lũy, đặc biệt trên các thanh dài hơn.
- Khắc phục ở giai đoạn muộn: Cắt trước khi kiểm tra mẫu lỗ có thể biến vấn đề định vị có thể khắc phục thành một chi tiết bị loại.
- Dụng cụ bị mòn hoặc không phù hợp: Lưỡi cắt cùn, khuôn đột hỏng hoặc khe hở chày-cối không chính xác có thể để lại ba via lớn, lỗ biến dạng hoặc cạnh bị biến dạng.
- Bản vẽ không có lượng bù công đoạn: Kích thước hoàn thiện không phải lúc nào cũng giống chiều dài phôi ban đầu khi có liên quan đến uốn hoặc khe hở ở đầu.
Cách hữu ích nhất để đánh giá phế liệu là tách phần thừa không thể tránh khỏi khỏi các chi tiết bị loại có thể phòng tránh. Một mảnh hẹp còn lại sau khi bố trí các chi tiết có thể là không thể tránh khỏi. Một thanh đồng nguyên chiều dài bị loại vì lỗ đầu tiên được lấy chuẩn từ sai cạnh là vấn đề kiểm soát quy trình.
Lập kế hoạch vật liệu trước khi máy bắt đầu hoạt động
Trước khi người vận hành đặt đồng lên bề mặt làm việc, hãy xem xét đơn hàng như một nhóm chi tiết thay vì một chuỗi các lần cắt độc lập. Phân loại thanh cái theo chiều rộng, độ dày và chiều dài hoàn thiện yêu cầu. Sau đó sắp xếp các chiều dài cắt từ cùng một cỡ vật liệu sao cho các chi tiết dài hơn được xem xét trước và các đoạn ngắn được phân bổ cho phần còn lại có thể sử dụng khi có thể. Điều này không đòi hỏi phần mềm phức tạp cho mọi công việc; ngay cả một danh sách cắt rõ ràng cũng có thể ngăn người vận hành biến các phần dư phù hợp thành các đoạn ngắn ngẫu nhiên.
Danh sách cắt nên thể hiện nhiều hơn chiều dài. Bao gồm kích thước vật liệu, số lượng, cạnh chuẩn, vị trí lỗ, vị trí uốn và việc một kích thước được đo trước hay sau khi tạo hình. Khi cần các chi tiết giống hệt nhau, hãy xác định một chi tiết đầu tiên đã được phê duyệt và giữ sẵn để so sánh trong quá trình sản xuất.
Đối với các chi tiết sẽ được uốn, hãy xác định trình tự tạo hình trước khi cắt một lô lớn. Chiều dài phôi cần thiết phụ thuộc vào hình học uốn, dụng cụ và độ dày vật liệu. Sản xuất một chi tiết thử nhỏ thường ít tốn kém hơn việc phát hiện sau hàng chục lần cắt rằng thanh cái đã tạo hình không đáp ứng kích thước lắp đặt. Điều này đặc biệt quan trọng khi khe hở bên trong tủ hẹp hoặc nhiều thanh phải căn chỉnh với các đầu cực cố định.
Sử dụng chuẩn ổn định để đảm bảo độ chính xác khi đột
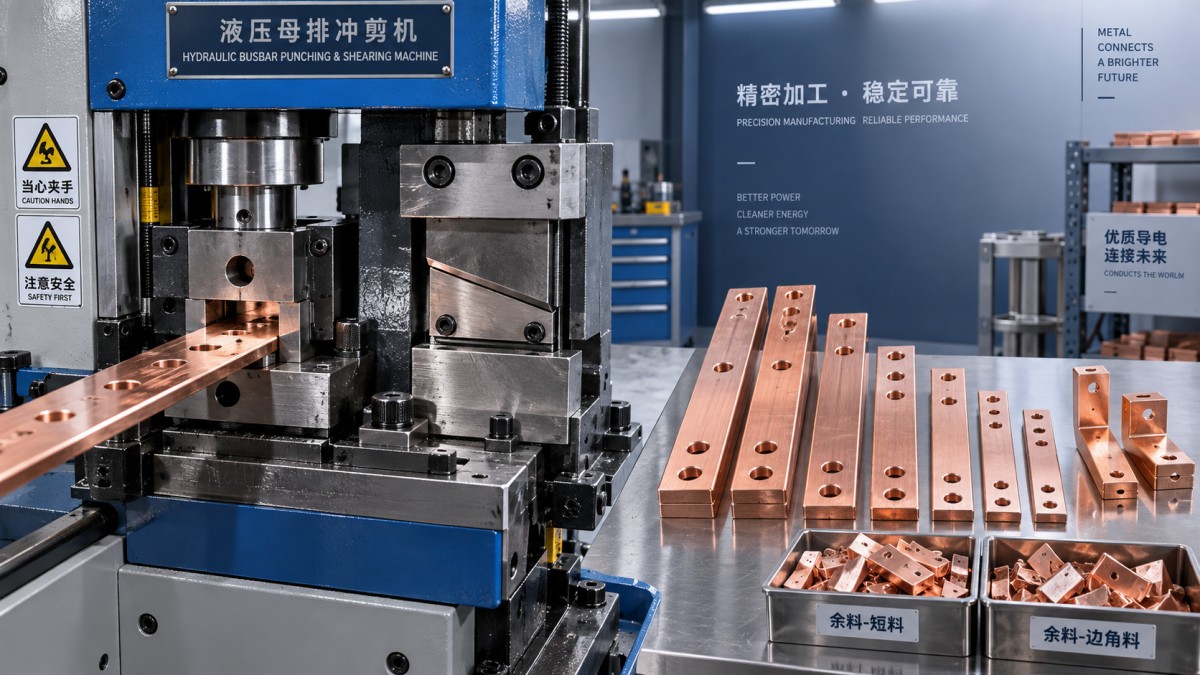
Vị trí lỗ là nguồn phế liệu tiềm ẩn lớn vì một lỗ đặt sai vị trí có thể ảnh hưởng đến kết nối điện, khoảng cách cách điện hoặc sự căn chỉnh khi lắp ráp. Đánh dấu từng vị trí bằng thước dây có thể phù hợp cho công việc không thường xuyên, nhưng gây ra khác biệt giữa các người vận hành và làm chậm sản xuất lặp lại. Cữ chặn cố định, dẫn hướng hoặc cạnh chuẩn được xác định rõ ràng mang lại điểm bắt đầu có thể lặp lại cho quy trình.
Hãy đo tất cả các lỗ liên quan từ cùng một chuẩn khi bản vẽ cho phép. Ví dụ, một nhóm lỗ đầu cực thông thường nên được xác định vị trí từ một đầu hoặc một bên của thanh, thay vì đo nối tiếp từ lỗ này sang lỗ khác. Cách tiếp cận này ngăn các sai lệch đo lường nhỏ tích lũy trên toàn bộ chi tiết.
Trước khi gia công một lô sản xuất, hãy xác minh bốn chi tiết trên chi tiết đầu tiên:
- Xác nhận chiều rộng và độ dày đồng phù hợp với dụng cụ đã chọn và khả năng của máy.
- Kiểm tra đường kính chày đột theo bản vẽ và phần cứng bu lông hoặc đầu cực dự kiến.
- Đo khoảng cách tâm từ chuẩn đã chọn, không chỉ dựa vào vị trí quan sát được của lỗ.
- Kiểm tra cả hai mặt để phát hiện ba via quá mức, biến dạng hoặc dấu hiệu cho thấy khe hở khuôn không phù hợp.
Kiểm tra chi tiết đầu tiên cần được thực hiện trước khi đột các phôi còn lại. Khoảng dừng ngắn này bảo vệ lượng vật liệu lớn hơn nhiều. Nó cũng tạo cơ hội cho đội ngũ sản xuất xác định các kích thước bản vẽ mơ hồ, lựa chọn chày đột sai hoặc các cài đặt cữ chặn đã thay đổi trong quá trình chuyển đổi.
Chất lượng cắt ảnh hưởng đến khả năng sử dụng của chi tiết
Một đường cắt sạch không chỉ là vấn đề về ngoại quan. Đầu cắt thô hoặc biến dạng có thể cần loại bỏ ba via, làm giảm chất lượng lắp ghép hoặc tạo ra cạnh sắc cần xử lý bổ sung. Khi hư hỏng nghiêm trọng, chi tiết có thể phải được rút ngắn, khiến nó không thể sử dụng. Đồng tương đối mềm, nhưng các thanh dày hoặc rộng vẫn tạo tải trọng đáng kể lên hệ thống cắt.
Bảo dưỡng các bộ phận cắt theo tình trạng thực tế thay vì chờ đến khi xảy ra hỏng hóc rõ ràng. Kiểm tra các cạnh bị mẻ, mài mòn không đều, chốt siết lỏng và vấn đề căn chỉnh. Một máy bắt đầu tạo ra đường cắt nghiêng, mép cuộn rõ rệt hoặc ba via nặng hơn đáng kể cần được kiểm tra trước khi vấn đề lặp lại trên toàn bộ đơn hàng sản xuất.
Việc đỡ vật liệu cũng quan trọng. Một thanh cái dài bị võng hoặc xoắn trong khi cắt có thể dịch chuyển so với cữ chặn. Hãy đỡ phôi để nó giữ phẳng và vuông góc với đường cắt. Không dựa vào lực tay để bù cho việc gá đặt không ổn định; điều này thiếu nhất quán và có thể gây ra cả vấn đề chất lượng lẫn an toàn.
Phù hợp công suất với công việc thực tế được gia công
Mua công suất lớn hơn mức cần thiết không tự động làm giảm phế liệu. Câu hỏi phù hợp hơn là liệu máy có thể gia công các kích thước đồng dự kiến với khả năng kiểm soát ổn định, dụng cụ phù hợp và quy trình làm việc phù hợp với môi trường sản xuất hay không. Máy di động có thể phù hợp khi các chi tiết tủ được gia công theo lô nhỏ, công việc cần di chuyển giữa các trạm hoặc đồng và các thành phần kim loại liên quan được xử lý trong cùng một khu vực.
Ví dụ, Máy gia công thanh cái thủy lực di động DXJ-200A kết hợp các chức năng cắt, uốn và đột, được quy định cho thanh đồng và nhôm rộng đến 200 mm và dày 3–12 mm. Khả năng đột của máy bao gồm Φ6 đến Φ20.5, với các khuôn tiêu chuẩn được liệt kê là Φ7, Φ9, Φ10.5, Φ13.8, Φ17.5 và Φ20.5. Các kích thước đó cần được kiểm tra với bản vẽ thanh cái thực tế và yêu cầu liên kết trước khi đưa ra quyết định mua hàng.
Công suất thủy lực được nêu là 20T cho cắt, 20T cho uốn và 35T cho đột. Những giá trị này giúp chỉ ra phạm vi gia công dự kiến của máy, nhưng không nên thay thế việc xác nhận chính xác mác vật liệu, độ dày, tình trạng dụng cụ và công đoạn. Lợi ích thực tế của một thiết bị kết hợp là cắt, đột và uốn có thể được thực hiện theo một phương pháp gá đặt được kiểm soát, giảm các lần chuyển giao nơi định hướng chi tiết hoặc các chuẩn đo có thể bị mất.
Sắp xếp trình tự để bảo vệ phần gia công có giá trị nhất
Trong nhiều công việc, trình tự ưu tiên là đột các đặc điểm quan trọng khi thanh vẫn đủ dài để tỳ chắc vào cữ chặn, kiểm tra các đặc điểm đó, sau đó thực hiện lần cắt cuối cùng. Điều này để lại nhiều lựa chọn hơn nếu vị trí lỗ cần điều chỉnh trước khi chiều dài hoàn thiện được xác lập. Tuy nhiên, trình tự đúng phụ thuộc vào hình dạng chi tiết. Các chi tiết ngắn có thể khó giữ an toàn trước khi đột, trong khi một số cấu hình uốn yêu cầu cắt trước. Điều quan trọng không phải là một trình tự áp dụng chung; mà là xác định trình tự trên phiếu công việc và duy trì nhất quán.
Khi một chi tiết có cả lỗ và chỗ uốn, hãy xác định liệu các lỗ được lấy kích thước từ phôi chưa uốn hay từ cạnh đã tạo hình hoàn thiện. Nhầm lẫn hai chuẩn này tạo ra lỗi thường gặp và tốn kém. Hãy đánh dấu chuẩn rõ ràng và sử dụng một chi tiết mẫu để xác minh rằng chỗ uốn không làm lỗ kết nối lệch khỏi vị trí lắp ráp dự kiến.
Kiểm soát các tổn thất nhỏ trở thành thường xuyên
Giảm phế liệu cũng phụ thuộc vào những việc diễn ra giữa các công việc. Phân loại các phần đồng còn lại có thể sử dụng theo chiều rộng và độ dày, ghi nhãn chiều dài thực tế của chúng và tránh trộn lẫn chúng với vật liệu chưa xác định. Giá chứa phần dư gọn gàng giúp có thể sử dụng các đoạn phù hợp cho các liên kết ngắn, thanh nối hoặc thanh cái tủ nhỏ gọn mà không cần phỏng đoán kích thước.
Ghi lại lý do loại bỏ theo các nhóm đơn giản như sai chiều dài, vị trí lỗ không chính xác, ba via, lỗi uốn hoặc hư hỏng bề mặt. Mục đích không phải là thủ tục giấy tờ vì chính nó. Sau vài chu kỳ sản xuất, các nhóm lặp lại sẽ cho thấy vấn đề chính là bố trí cắt, diễn giải bản vẽ, tình trạng dụng cụ hay thiết lập của người vận hành. Bằng chứng đó hữu ích hơn cho việc cải thiện hiệu quả sử dụng vật liệu so với việc xem toàn bộ đồng bị loại là phế liệu không thể tránh khỏi.
Máy đột và cắt thanh cái đạt hiệu quả cao nhất khi là một phần của phương pháp sản xuất được kiểm soát: chiều dài cắt được lập kế hoạch, một chuẩn đáng tin cậy, xác minh chi tiết đầu tiên, dụng cụ được bảo dưỡng và trình tự gia công được ghi chép. Các thực hành này giảm phế liệu có thể phòng tránh, đồng thời giúp các thanh cái đồng hoàn thiện đến công đoạn lắp ráp với các cạnh sạch hơn, mẫu lỗ chính xác và ít điều chỉnh vào phút cuối hơn.
Gửi tin nhắn cho chúng tôi
Liên hệ với chúng tôi
*Chúng tôi tôn trọng tính bảo mật của bạn và mọi thông tin đều được bảo vệ.
Dịch vụ chất lượng hàng đầu và đội ngũ hậu mãi chuyên nghiệp.