


Đột và cắt thanh cái: Những dung sai nào quan trọng trong sản xuất tủ điện?
Đột lỗ và cắt thanh cái: Những dung sai nào quan trọng trong sản xuất tủ điện?
Trong sản xuất tủ điện, một thanh cái có vẻ đơn giản: cắt theo chiều dài, tạo các lỗ cần thiết, uốn tại vị trí cần thiết và lắp đặt. Tuy nhiên, nhiều sự chậm trễ trong lắp ráp và các vấn đề về an toàn bắt nguồn từ những sai lệch kích thước nhỏ đã được chấp nhận quá dễ dàng ở công đoạn gia công. Một lỗ hơi lệch vị trí, một mép cắt có ba via quá mức hoặc một thanh đồng bị xoắn vẫn có thể vượt qua kiểm tra trực quan nhanh. Tuy nhiên, khi được đưa vào một tủ điện chật hẹp, nó có thể làm ảnh hưởng đến sự căn chỉnh, khoảng cách hở, tiếp xúc mối nối hoặc thời gian lắp đặt.
Đối với các đội ngũ kiểm soát chất lượng và an toàn, câu hỏi thực tế không phải là liệu mọi thanh cái có cần được chế tạo với dung sai chặt chẽ nhất có thể hay không. Mà là những dung sai nào ảnh hưởng đến cụm tủ điện hoàn thiện và chúng cần được kiểm soát nhất quán như thế nào. Câu trả lời phụ thuộc vào kích thước thanh, vật liệu, thiết kế mối nối, bố trí vỏ tủ, các yêu cầu áp dụng của dự án và năng lực gia công của thiết bị. Tuy vậy, một số nhóm dung sai cần được chú ý trong hầu như mọi công đoạn đột và cắt.
Vị trí lỗ: Kích thước quyết định việc lắp ráp
Vị trí lỗ thường là dung sai đột nhạy cảm nhất vì nó quyết định liệu các mối nối thanh cái, sứ cách điện, đầu cực và giá đỡ có thẳng hàng theo thiết kế hay không. Một lỗ có thể có đường kính chính xác nhưng vẫn tạo ra kết nối kém nếu đường tâm của nó bị dịch chuyển so với đầu thanh, mép thanh hoặc một lỗ khác trong cùng mẫu lỗ.
Các kích thước kiểm tra chính thông thường là khoảng cách từ tâm lỗ đến mép chuẩn, khoảng cách từ tâm lỗ đến đầu cắt và khoảng cách tâm-đến-tâm trong một mẫu lỗ. Quy trình QC nên sử dụng cùng logic chuẩn đo như bản vẽ sản xuất. Đo từng lỗ từ bất kỳ mép nào thuận tiện có thể che giấu sai số tích lũy, đặc biệt đối với các thanh phân phối dài có các vị trí lắp đặt lặp lại.
Một sai lầm phổ biến là chỉ đánh giá vị trí lỗ dựa trên việc bu lông có thể lắp vào hay không. Bu lông vẫn có thể đi vào ngay cả khi mối nối chịu ứng suất ngang hoặc phần cứng bị kéo lệch tâm. Trong một tủ điện đã hoàn thiện, độ lệch đó có thể làm thay đổi đường đi của dây dẫn hoặc giảm khoảng cách hở dự kiến tới các bộ phận mang điện lân cận. Vì vậy, dung sai vị trí chấp nhận được nên được xác định từ bản vẽ lắp ráp và khoảng hở sẵn có xung quanh kết nối — không chỉ đơn thuần từ đường kính bu lông.
Kích thước, hình dạng lỗ và tình trạng dụng cụ
Đường kính chày đột quan trọng đối với khoảng hở lắp ghép, nhưng cần được đánh giá cùng với hình dạng lỗ. Bộ chày và cối bị mòn có thể tạo ra các lỗ không tròn, thành lỗ côn, biến dạng gần mép hoặc ba via rõ rệt. Những tình trạng này có thể ảnh hưởng đến độ tựa của vòng đệm và tạo ra các điểm sắc nhọn vẫn bị che khuất sau khi lắp ráp. Vật liệu mỏng có thể biến dạng khác với đồng hoặc nhôm dày, vì vậy không nên giả định một tiêu chuẩn kiểm tra phù hợp với mọi tiết diện thanh.
Độ mòn của dụng cụ cũng thay đổi dần theo thời gian. Điều đó khiến việc kiểm tra sản phẩm đầu tiên trở nên quan trọng, nhưng chưa đủ. Một kế hoạch kiểm soát hợp lý bao gồm kiểm tra sau các khoảng sản xuất xác định, sau khi thay dụng cụ và bất cứ khi nào người vận hành nhận thấy thay đổi về lực đột, tiếng ồn, chất lượng mép hoặc việc thoát phế liệu. Tần suất kiểm tra chính xác nên phản ánh quy mô lô hàng, vật liệu, lịch sử dụng cụ và hậu quả của sự không phù hợp trong cụm lắp ráp cuối cùng.
Đối với việc cung cấp khuôn thanh cái, dụng cụ thay thế cần được lựa chọn phù hợp cẩn thận với hình học lỗ yêu cầu và chiều dày vật liệu. Một Chày Cối được niêm yết ở mức $66 có thể là điểm tham khảo hữu ích cho việc mua sắm dụng cụ cơ bản, nhưng tính phù hợp không bao giờ nên chỉ được đánh giá bằng giá. Khe hở cối, vật liệu dụng cụ, độ nhất quán kích thước và khả năng tương thích với hệ thống dụng cụ của máy đều ảnh hưởng đến lỗ hoàn thiện.
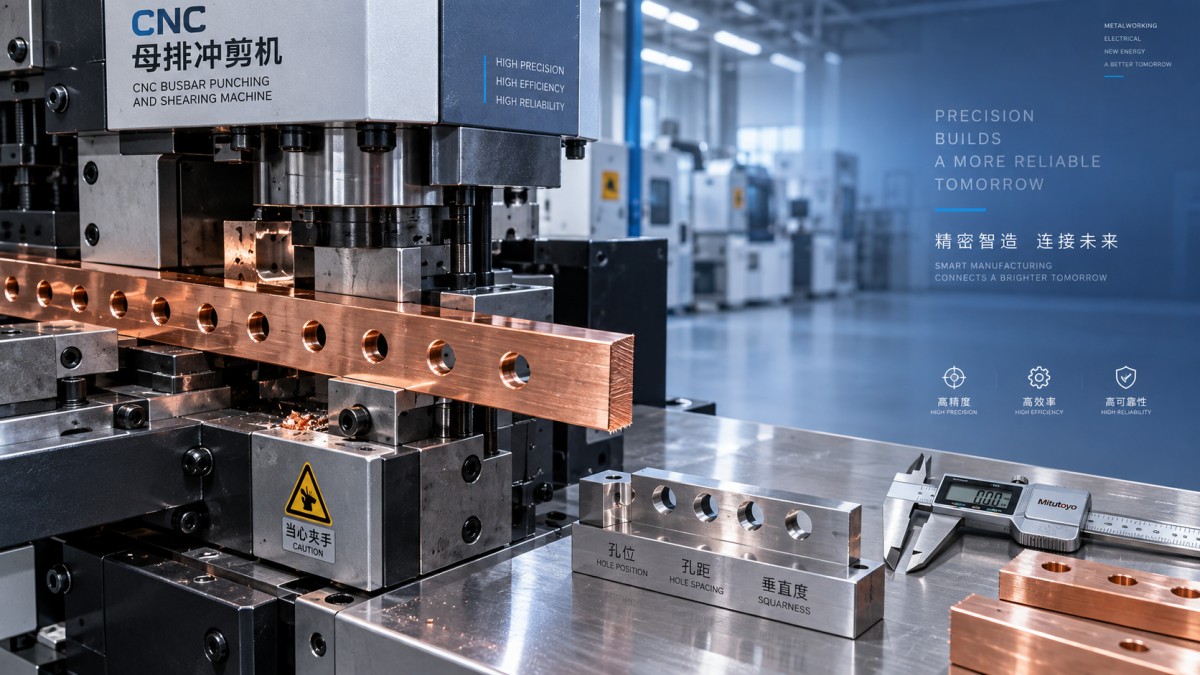
Độ chính xác cắt không chỉ là chiều dài tổng thể
Chiều dài cắt là kết quả cắt đầu tiên mà hầu hết các xưởng ghi nhận, và chắc chắn nó rất quan trọng. Một thanh quá dài có thể vướng vào các vách ngăn, thành vỏ tủ hoặc các dây dẫn lân cận. Một thanh quá ngắn có thể buộc phải bố trí mối nối bất tiện hoặc không đủ phần chồng lắp tại điểm kết nối. Nhưng chỉ đo chiều dài không xác nhận được chất lượng đường cắt.
Độ vuông góc của mặt cắt cũng quan trọng không kém. Nếu đường cắt bị nghiêng, điểm chuẩn hiệu dụng tại đầu thanh sẽ thay đổi theo chiều rộng của thanh. Điều này có thể làm dịch chuyển kích thước từ lỗ đến đầu thanh, khiến các thanh cái song song trông không đều và làm phức tạp các kết nối xếp chồng. Trên các thanh rộng hơn, ngay cả độ không vuông góc nhỏ cũng trở nên dễ nhận thấy hơn trong quá trình lắp ghép.
Chiều cao ba via và biến dạng mép cần được kiểm tra riêng. Một lượng ba via nhỏ, được kiểm soát có thể xử lý được khi thiết kế cho phép làm sạch ba via, nhưng vật liệu rời, mép sắc hoặc các góc bị cán cuộn nhiều không nên bị xem là khuyết tật thẩm mỹ. Chúng có thể làm người lắp đặt bị thương, làm hỏng cách điện trong quá trình thao tác, ngăn cản việc tựa phẳng tại mối nối hoặc tập trung ứng suất gần vị trí uốn. Nhôm cần được chú ý đặc biệt vì bề mặt của nó có thể bị dính xước hoặc biến dạng trong điều kiện dụng cụ không phù hợp.
Độ phẳng, độ xoắn và mối liên hệ giữa các công đoạn
Đột và cắt không diễn ra riêng lẻ. Áp lực kẹp, sự căn chỉnh dẫn hướng, độ sắc của dụng cụ và thao tác vật liệu có thể gây biến dạng cục bộ. Một thanh cái có thể đáp ứng kích thước lỗ và chiều dài nhưng không tựa phẳng lên bề mặt đầu cực. Đó là lý do việc kiểm tra đầu vào các thanh đã hoàn thiện nên bao gồm góc nhìn liên quan đến độ lắp: chi tiết có duy trì đủ độ phẳng cho các bề mặt kết nối dự kiến hay không, và có độ xoắn nhìn thấy được nào có thể buộc cụm lắp ráp bị biến dạng khi siết bu lông không?
Điều này trở nên quan trọng hơn khi các chi tiết đã đột sau đó được uốn. Chuẩn uốn phải liên hệ chính xác với mẫu lỗ đã đột. Nếu khoảng cách từ mẫu lỗ đến đường uốn bị sai lệch, đầu cực hoặc giá đỡ có thể không còn nằm trong mặt phẳng thiết kế. Kế hoạch chất lượng nên theo dõi toàn bộ chuỗi kích thước thay vì phê duyệt đột, cắt và uốn như các công đoạn không liên quan.
Thiết lập dung sai theo rủi ro chức năng, không theo thói quen
Các đội ngũ sản xuất đôi khi kế thừa một “dung sai tiêu chuẩn” duy nhất cho mọi thanh cái. Điều này thuận tiện, nhưng có thể gây hiểu lầm. Dung sai cần thiết cho một thanh liên kết ngang ngắn với các rãnh lắp có độ dư lớn không nhất thiết phù hợp với một thanh cái chính dài đi qua nhiều khoang. Tương tự, một lỗ lắp không quan trọng không nên được xử lý giống như lỗ xác định vị trí của kết nối nguồn hoặc giá đỡ cách điện.
Một phương pháp rà soát hữu ích là chia các kích thước thành ba nhóm:
- Kích thước chức năng quyết định độ lắp của mối nối, vị trí giá đỡ hoặc khoảng cách điện.
- Kích thước sản xuất được kiểm soát, ảnh hưởng đến ngoại quan, thao tác và độ lặp lại nhưng có độ dư lắp ráp lớn hơn.
- Kích thước không quan trọng vẫn cần tính nhất quán, nhưng không cần kiểm tra rộng rãi trên mọi chi tiết.
Các yêu cầu về khoảng cách hở điện và khoảng cách rò phải được xác minh theo tiêu chuẩn thiết kế tủ điện áp dụng, cấp điện áp, hệ vật liệu và quy cách dự án. Bản thân máy gia công không thể tự xác định sự tuân thủ. Tuy nhiên, máy có thể lặp lại các kích thước do đội ngũ thiết kế thiết lập, miễn là việc thiết lập chuẩn, dụng cụ, kiểm soát chương trình và phương pháp kiểm tra đáng tin cậy.
Những yếu tố cần xem xét ở máy đột và cắt thanh cái
Khi đánh giá máy đột và cắt thanh cái, nhân sự an toàn và QC nên xem xét vượt ngoài công suất danh nghĩa. Độ lặp lại của định vị, độ cứng vững của cơ cấu gá giữ phôi, phương pháp xác lập chuẩn của máy, khả năng thay thế lẫn nhau của dụng cụ và khả năng tiếp cận để đo lường đều ảnh hưởng đến việc kiểm soát dung sai thực tế. Một máy nhanh nhưng khó thiết lập theo chuẩn nhất quán có thể tạo ra biến thiên có thể tránh được giữa các người vận hành hoặc ca làm việc.
Cũng nên tìm hiểu cách thiết bị xử lý đồng và nhôm trong toàn bộ phạm vi chiều dày dự kiến. Đặc tính vật liệu, tải trọng đột và chất lượng cắt khác nhau. Việc gia công thử một chi tiết sản xuất đại diện thường cung cấp nhiều thông tin hơn so với việc xem xét tuyên bố công suất chung chung. Chi tiết thử nên bao gồm mẫu lỗ thực tế, kích thước đầu thanh và các yêu cầu về chất lượng mép quan trọng trong thiết kế tủ điện.
Được thành lập năm 2014, Dexinjia (DXJ™) sản xuất thiết bị gia công thanh cái CNC dùng để uốn, đột, cắt và dập nổi thanh đồng và nhôm. Danh mục sản phẩm bao gồm máy 3 trong 1, máy uốn CNC và thiết bị thủy lực di động. Đối với người mua đang xây dựng quy trình được kiểm soát, nội dung cần trao đổi không chỉ là cấu hình máy; mà là cách khuôn chính xác, các bộ phận truyền động ổn định, hỗ trợ thiết lập và thực hành kiểm tra có thể được căn chỉnh với dung sai của một bản vẽ thanh cái cụ thể. DXJ cho biết hoạt động sản xuất của mình tuân thủ kiểm soát chất lượng nghiêm ngặt và thiết bị của hãng có chứng nhận ISO, 3A, CE và EAC; các nhóm dự án vẫn nên xác nhận loại tài liệu và cấu hình nào áp dụng cho thị trường và hạng mục lắp đặt dự kiến.
Kiểm tra phê duyệt thực tế trước khi chi tiết đến công đoạn lắp ráp
Trước khi một lô đã đột và cắt được xuất xưởng, hãy kiểm tra nhiều hơn một chiều dài tổng thể ngẫu nhiên. Xác nhận các vị trí lỗ quan trọng từ các chuẩn đã phê duyệt, kích thước và hình dạng lỗ, khoảng cách tâm, độ vuông góc đường cắt, tình trạng ba via, hư hại bề mặt và độ phẳng tại những vị trí có bề mặt tiếp xúc. Khi có thể, hãy so sánh chi tiết đầu tiên với một bộ phận ghép nối hoặc đồ gá lắp ráp. Kiểm tra độ lắp đơn giản đó thường phát hiện được tương tác kích thước mà các phép đo riêng lẻ bỏ sót.
Do đó, chiến lược dung sai đáng tin cậy nhất mang tính chức năng thay vì mang tính lý thuyết. Xác định các kích thước bảo vệ khoảng cách điện và độ lắp cơ khí, thiết lập hệ thống chuẩn lặp lại được trên máy đột và cắt thanh cái, bảo dưỡng chày và cối, đồng thời xác minh chi tiết hoàn thiện trong bối cảnh thiết kế tủ điện. Cách tiếp cận đó giảm việc gia công lại mà không áp đặt độ chính xác không cần thiết ở những nơi cụm lắp ráp không yêu cầu.
Gửi tin nhắn cho chúng tôi
Liên hệ với chúng tôi
*Chúng tôi tôn trọng tính bảo mật của bạn và mọi thông tin đều được bảo vệ.
Dịch vụ chất lượng hàng đầu và đội ngũ hậu mãi chuyên nghiệp.