


Ngăn ngừa lỗi hồi phục đàn hồi trên máy uốn thanh cái CNC servo
Hiện tượng đàn hồi xảy ra khi thanh cái bằng đồng hoặc nhôm phục hồi một phần hình dạng sau khi lực uốn được giải phóng. Góc được lập trình có thể chính xác, nhưng chi tiết hoàn thiện lại mở rộng hơn góc dự kiến. Trên máy uốn thanh cái CNC servo, phương án đáng tin cậy nhất là xem hiện tượng đàn hồi như một biến số quy trình được kiểm soát: xác định tình trạng vật liệu, thiết lập giá trị bù đã được xác nhận và duy trì thiết lập uốn ổn định từ chi tiết đầu tiên đến suốt quá trình sản xuất.
Một sai lệch góc nhỏ có thể trở thành vấn đề lắp ráp khi thanh cái phải căn chỉnh với giá đỡ cách điện, đầu nối của tủ điện đóng cắt, khoảng hở vỏ tủ hoặc đường dẫn song song của dây dẫn. Việc cố gắng chỉnh sửa thủ công từng chi tiết hoàn thiện thường tạo ra thêm sai lệch. Cách tốt hơn là để máy lặp lại cùng một mức uốn quá mức trong cùng điều kiện vật liệu và dụng cụ.
Bắt đầu từ góc hoàn thiện, không phải lệnh uốn hiển thị
Trục servo kiểm soát vị trí chày và chuyển động uốn với độ lặp lại cao, nhưng vị trí không đồng nhất với góc cuối cùng khi không tải. Chương trình phải bao gồm giá trị uốn quá mức để bù cho sự phục hồi đàn hồi. Ví dụ, một góc uốn bên trong cần hoàn thiện thành góc vuông có thể phải được tạo hình chặt hơn một chút trước khi dụng cụ rút về. Mức cần thiết được xác định bằng các lần uốn thử và đo sau khi vật liệu đã giải phóng hoàn toàn.
Không tạo một giá trị bù chung cho tất cả thanh cái. Thiết lập được xác lập trên một lô có thể không phù hợp với lô khác, ngay cả khi chiều rộng và chiều dày có vẻ giống nhau. Góc cuối cùng chịu ảnh hưởng bởi sự tương tác giữa phôi, khuôn uốn, hình dạng chày và trình tự máy.
Phân biệt biến động vật liệu với lỗi định vị
Hai lỗi có thể trông giống nhau trên thanh cái đã hoàn thiện. Nếu mọi chi tiết đều mở ra gần như cùng một mức, nguyên nhân có thể là bù góc không đủ, lựa chọn dụng cụ không đúng hoặc góc tham chiếu trong chương trình không chính xác. Nếu góc thay đổi giữa các chi tiết, trước tiên hãy kiểm tra tính đồng nhất của vật liệu, việc tựa không hoàn toàn vào cữ chặn sau hoặc điểm chặn, sự dịch chuyển của khuôn, tình trạng kẹp và chất bôi trơn hoặc mảnh vụn trên bề mặt dụng cụ.
Các lỗi liên quan đến chiều dài cũng cần được tách biệt khỏi hiện tượng đàn hồi. Khi góc uốn chấp nhận được nhưng chiều dài cạnh sai, việc thay đổi bù góc sẽ không giải quyết được vấn đề. Hãy kiểm tra cạnh chuẩn, vị trí điểm chặn, tính toán đường uốn và liệu phôi đã được đặt phẳng trước khi chu trình bắt đầu hay chưa. Thanh cái dịch chuyển nhẹ khi chày bắt đầu tác động có thể xuất hiện cả lỗi góc lẫn lỗi vị trí, nhưng chúng cần các biện pháp điều chỉnh khác nhau.
Đối với chi tiết có nhiều lần uốn, hãy kiểm tra từng góc uốn so với mặt tham chiếu ban đầu thay vì chỉ đánh giá hình dạng tổng thể cuối cùng. Lần uốn đầu tiên có thể ảnh hưởng đến cách thanh được đặt cho lần uốn thứ hai. Một độ mở nhỏ tại trạm đầu tiên có thể làm thay đổi vị trí tiếp xúc tại trạm tiếp theo và khiến sai lệch cuối cùng có vẻ lớn hơn hiện tượng đàn hồi ban đầu.
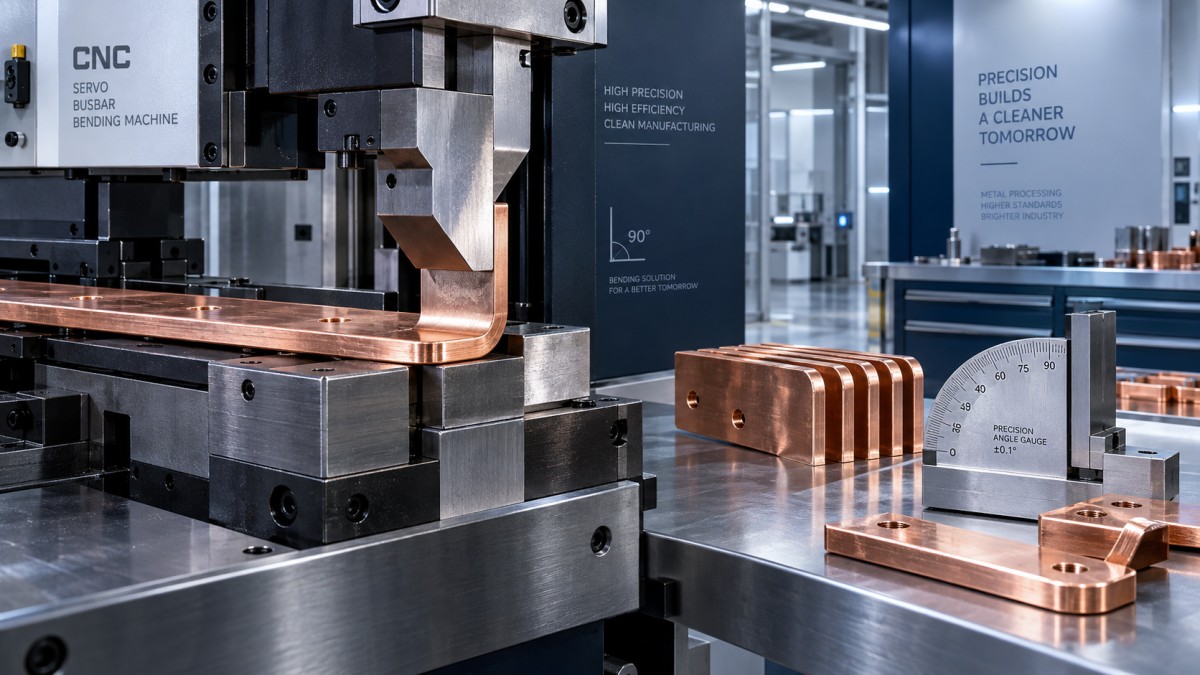
Xây dựng giá trị bù từ các mẫu uốn được kiểm soát
Khi có thể, hãy sử dụng phế liệu cắt từ cùng vật liệu dự kiến dùng cho công việc. Vật liệu từ cuộn khác, nhà cung cấp khác, trạng thái tôi khác hoặc lô lưu kho khác có thể phản ứng khác nhau. Đánh dấu mẫu bằng mác hoặc tình trạng vật liệu, chiều dày, chiều rộng, hướng uốn, tổ hợp dụng cụ và góc mục tiêu. Những chi tiết này giúp hồ sơ bù có ích về sau thay vì biến nó thành một con số không rõ nguyên nhân trong thư viện chương trình.
Đo góc sau khi chày đã rút hoàn toàn và chi tiết nằm nghỉ mà không chịu lực bên ngoài. Thước đo góc đáng tin cậy hoặc đồ gá chuyên dụng tốt hơn việc ước lượng bằng ê ke, đặc biệt khi bản vẽ chỉ cho phép dung sai hẹp. Đo tại nhiều vị trí theo chiều rộng của thanh cái rộng. Nếu góc khác nhau trên toàn chiều rộng, vấn đề không chỉ là giá trị bù; nó có thể cho thấy sự tiếp xúc dụng cụ không đều, vật liệu bị xoắn, khuôn lệch hoặc có vật lạ bên dưới phôi.
Điều chỉnh chương trình theo các mức tăng nhỏ, có chủ đích. Một hiệu chỉnh lớn có thể vượt quá mục tiêu và làm khó xác định mối quan hệ thực tế giữa góc lệnh và góc hoàn thiện. Khi kết quả đáp ứng yêu cầu của bản vẽ, hãy lặp lại thao tác uốn trên các mẫu bổ sung. Sự lặp lại xác nhận rằng thiết lập ổn định thay vì chỉ tình cờ chính xác trên một chi tiết.
Hình dạng dụng cụ xác định giới hạn của một chương trình tốt
Điều khiển servo không thể bù cho dụng cụ không phù hợp. Bán kính mũi chày và độ mở khuôn xác định bán kính trong, đồng thời ảnh hưởng đến mức độ vật liệu chống lại biến dạng. Bán kính quá nhỏ so với tình trạng vật liệu làm tăng nguy cơ hư hại bề mặt hoặc nứt ở mặt ngoài của góc uốn. Bán kính quá lớn có thể tạo ra hình dạng cuối cùng khác với yêu cầu lắp đặt và có thể làm tăng độ không chắc chắn của sự phục hồi góc.
Khuôn phải đỡ thanh cái một cách đồng đều. Cạnh mòn, góc bị sứt hoặc bề mặt tựa không đều có thể để lại vết hằn và làm dịch chuyển đường uốn hiệu dụng. Dụng cụ phải sạch, được định hướng chính xác và cố định hoàn toàn trước khi tạo mẫu. Nếu khuôn được thay sau khi chương trình đã được phê duyệt, hãy xác nhận lại góc; dụng cụ có danh nghĩa tương tự không phải lúc nào cũng cho kết quả giống hệt nhau.
Chất lượng cắt rất quan trọng trước khi bắt đầu uốn. Ba via lớn hoặc đầu bị biến dạng có thể khiến thanh cái không thể định vị vuông góc với điểm chặn, đặc biệt ở các cạnh ngắn. Khi việc chuẩn bị phôi đòi hỏi một bộ phận cắt thay thế, lựa chọn phù hợp là Khuôn cắt được ghép đúng để tạo ra cạnh sạch, có độ lặp lại cho tiết diện thanh cái quy định. Mục đích là định vị chính xác ở công đoạn tiếp theo, không chỉ là vết cắt gọn về mặt thẩm mỹ.
Sử dụng trình tự uốn để bảo vệ độ chính xác
Đối với chi tiết có các góc uốn gần nhau, hãy chọn trình tự bảo đảm đủ khoảng hở cho phần đã tạo hình và giữ bề mặt tham chiếu dễ tiếp cận. Uốn cạnh gấp ngắn trước có thể gây khó khăn cho việc đặt phẳng phần dài hơn vào cữ đo sau đó. Sai lệch góc phát sinh có thể bị quy cho hiện tượng đàn hồi mặc dù phôi đã bị nghiêng trong lần thiết lập thứ hai.
Duy trì hướng uốn nhất quán khi bản vẽ và hình dạng chi tiết cho phép. Vật liệu đồng và nhôm có thể mang ứng suất dư từ quá trình cán, nắn phẳng hoặc thao tác trước đó. Đảo hướng từ chi tiết này sang chi tiết khác tạo ra một biến số không cần thiết. Khi công việc yêu cầu uốn theo cả hai hướng, hãy lưu các mục đã được xác nhận riêng biệt thay vì giả định mức bù bằng nhau theo hướng ngược lại.
Nhiệt độ vật liệu cũng cần được lưu ý. Thanh cái được lưu trữ ở khu vực lạnh và gia công ngay có thể không hoạt động hoàn toàn giống vật liệu đã ổn định ở nhiệt độ khu vực làm việc. Đây hiếm khi là nguyên nhân đầu tiên cần điều tra, nhưng sẽ trở nên liên quan khi một chương trình đã được chứng minh bắt đầu lệch dần mà không có thay đổi rõ ràng về dụng cụ hoặc thiết lập.
Khi một chương trình trước đây ổn định bắt đầu tạo ra các góc uốn bị mở
Trước tiên hãy kiểm tra khuôn và chày thực tế thay vì lập tức tăng mức uốn quá mức. Kiểm tra các chi tiết siết lỏng, độ mòn tại các cạnh tạo hình, bề mặt dẫn hướng hư hỏng, hạt đồng hoặc nhôm tích tụ và chiều cao dụng cụ không chính xác. Xác nhận rằng chương trình được chọn phù hợp với dụng cụ đã lắp và chiều dày vật liệu. Sau đó kiểm tra trục uốn có đạt vị trí được lệnh một cách nhất quán hay không và các quy trình tham chiếu đã được hoàn thành theo yêu cầu thiết lập thông thường của máy hay chưa.
Tiếp theo, so sánh mẫu mới với chi tiết trước đó đã được phê duyệt. Hãy xem xét ngoài góc: kiểm tra bán kính trong, vị trí đường uốn, vết bề mặt và liệu thanh có nằm phẳng hay không. Bán kính thay đổi hoặc đường uốn bị dịch chuyển cho thấy vấn đề ở dụng cụ hoặc định vị. Một góc uốn sạch, định vị đúng nhưng mở đều cho thấy trực tiếp hơn tình trạng vật liệu hoặc giá trị uốn quá mức không còn phù hợp với vật liệu hiện tại.
Lưu trữ chương trình đã được xác nhận với các định danh rõ ràng về vật liệu, chiều dày, chiều rộng, bộ khuôn, bán kính chày, góc mục tiêu và hướng uốn. Hồ sơ này ngăn ngừa lỗi sản xuất phổ biến: áp dụng giá trị bù từ thanh cái có hình thức tương tự cho điều kiện tạo hình khác. Hiện tượng đàn hồi trở nên có thể kiểm soát khi mỗi hiệu chỉnh được gắn với các điều kiện chính xác đã tạo ra nó.
Gửi tin nhắn cho chúng tôi
Liên hệ với chúng tôi
*Chúng tôi tôn trọng tính bảo mật của bạn và mọi thông tin đều được bảo vệ.
Dịch vụ chất lượng hàng đầu và đội ngũ hậu mãi chuyên nghiệp.