


Cách chẩn đoán lỗi định vị trên máy gia công thanh cái CNC 3 trong 1
Cách chẩn đoán lỗi định vị trên máy gia công thanh cái CNC 3 trong 1
Định vị chính xác là yếu tố quyết định thanh cái được gia công gọn gàng hay phải làm lại tốn kém. Trên máy gia công thanh cái CNC 3 trong 1, sai lệch chỉ vài milimét cũng có thể khiến lỗ đột lệch tâm, đường uốn không khớp với bản vẽ hoặc chiều dài cắt không còn đáp ứng yêu cầu lắp ráp. Máy vẫn có thể vận hành trơn tru, vì vậy lỗi định vị thường bị chẩn đoán nhầm là “sự cố CNC”, trong khi nguyên nhân thực sự có thể là cữ chuẩn bị lỏng, dụng cụ bị mòn, vật liệu không đồng nhất hoặc tham chiếu trong chương trình không chính xác.
Cách xử lý sự cố nhanh nhất không phải là điều chỉnh mọi cài đặt cùng lúc. Trước tiên, hãy xác định lỗi có lặp lại hay không, chỉ xuất hiện ở một công đoạn hay ở tất cả các công đoạn, và có thay đổi theo kích thước vật liệu hay không. Ba quan sát này thường giúp thu hẹp đáng kể phạm vi cần kiểm tra.
Nhận biết dạng lỗi trước khi can thiệp vào máy
Lỗi lặp lại khác với lỗi ngẫu nhiên. Nếu mọi lỗ đều cách mép đầu 2 mm theo cùng một hướng, nguyên nhân có thể nằm ở cữ chuẩn trong chương trình, tham chiếu cấp phôi hoặc giá trị bù. Nếu lỗ đầu tiên đúng nhưng các lỗ tiếp theo lệch dần, hãy kiểm tra kỹ hơn độ chính xác cấp phôi, tình trạng trượt của cơ cấu kẹp, tín hiệu phản hồi từ encoder hoặc độ rơ của hệ thống chuyển động.
Khi các công đoạn đột, uốn và cắt đều lệch gần như cùng một lượng, lỗi thường nằm ở phía trước các trạm gia công riêng lẻ. Vật liệu có thể chưa áp sát cữ chặn chuẩn, điểm gốc có thể được thiết lập không chính xác hoặc máy có thể đang đọc nhầm cạnh bắt đầu. Ngược lại, nếu cắt vẫn chính xác nhưng uốn bị sai, không cần bắt đầu bằng việc kiểm tra trục cấp phôi. Trước tiên, hãy kiểm tra khuôn uốn, vị trí chày đột, cài đặt lượng bù uốn và dữ liệu dụng cụ được chọn.
Đôi khi người vận hành đánh giá kết quả dựa trên cạnh thô của thanh cái mà không kiểm tra cạnh đó có vuông góc hay không. Cạnh được cắt bằng máy cắt hoặc cắt thủ công có thể không đều. Nếu chương trình CNC giả định một cạnh chuẩn chính xác nhưng phôi bắt đầu bằng một cạnh bị xiên, phép đo từ một góc có thể khiến người vận hành nghĩ rằng máy bị lỗi, dù thực tế không phải vậy.
Xác nhận chuẩn định vị vật liệu và tình trạng kẹp
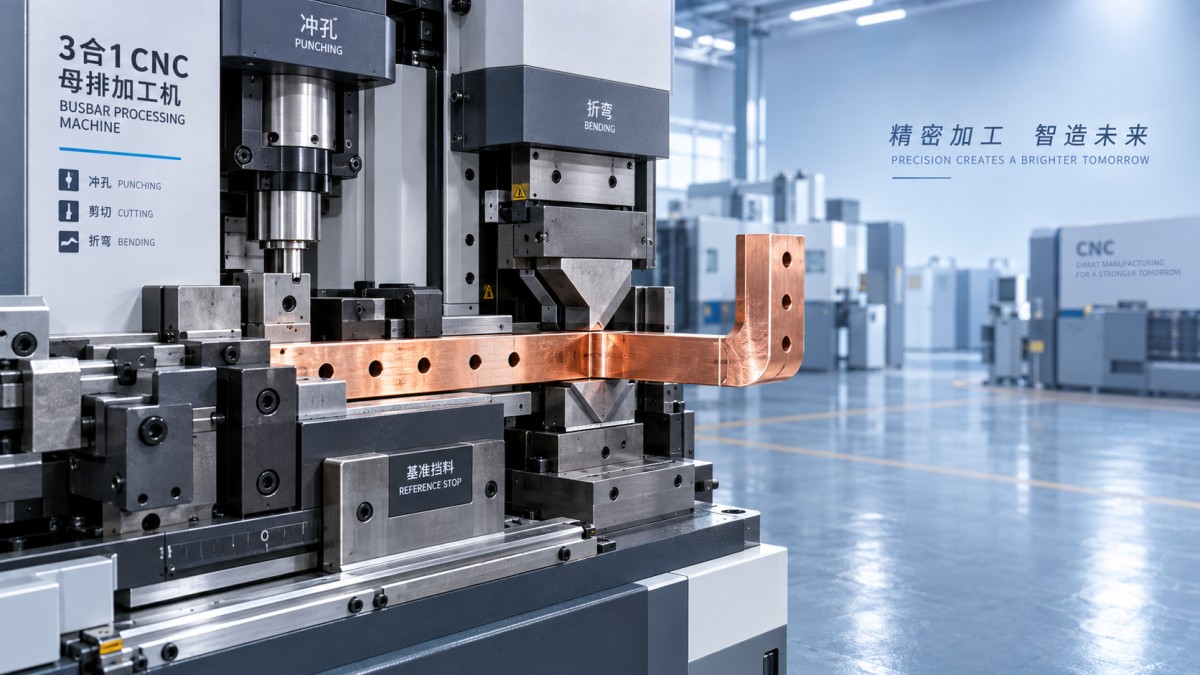
Trước khi kiểm tra phần mềm, hãy xem thanh đồng hoặc nhôm được đưa vào máy như thế nào. Thanh cần nằm phẳng trên bề mặt đỡ, tiếp xúc với cữ định vị được chỉ định và được giữ chắc trong suốt quá trình cấp phôi và gia công. Một lớp dầu mỏng, ba via trên cạnh, lớp ôxy hóa tích tụ hoặc phoi nằm dưới thanh có thể làm phôi bị nâng lên, ảnh hưởng đến cả vị trí lỗ lẫn chất lượng uốn.
Dấu kẹp có thể cung cấp manh mối hữu ích. Nếu dấu mờ, không đều hoặc thay đổi vị trí giữa các chi tiết, vật liệu có thể bị trượt dưới lực cấp phôi. Tình trạng này thường gặp hơn với thanh cái nhôm nhẵn, dải vật liệu hẹp hoặc các đoạn bị nhiễm bẩn bề mặt. Không nên chỉ tăng lực kẹp mà không xem xét tình trạng vật liệu và má kẹp. Lực quá lớn có thể làm hằn đồng mềm, trong khi má kẹp bị mòn hoặc chai cứng vẫn có thể không giữ vật liệu ổn định.
Đồng thời, hãy so sánh chiều rộng và độ dày thực tế của thanh với thông số trong chương trình. Kích thước danh nghĩa không phải lúc nào cũng trùng với kích thước đang được gia công. Nếu dụng cụ hoặc thông số máy được thiết lập cho độ dày này nhưng công việc sử dụng độ dày khác, hình dạng uốn và vị trí chuẩn theo cạnh bên có thể thay đổi. Điều này đặc biệt dễ nhận thấy khi mẫu lỗ cần căn chỉnh chính xác với công đoạn uốn tiếp theo.
Phân biệt lỗi dụng cụ với lỗi định vị CNC
Bộ chày và cối bị mòn thường không làm thay đổi vị trí lỗ đã được lập trình, nhưng có thể khiến kết quả trông như bị lệch. Khe hở giữa chày và cối quá lớn có thể tạo ba via lớn hoặc làm biến dạng mép lỗ. Nếu chày bị mẻ, cong hoặc không nằm giữa lỗ cối, lỗ có thể lệch rõ rệt về một phía. Hãy đo từ chuẩn dự kiến đến tâm lỗ thực tế thay vì chỉ đánh giá theo đường viền ba via.
Đối với công đoạn uốn, hãy kiểm tra vai khuôn, chày uốn, bề mặt dẫn hướng và bu lông giữ. Bất kỳ độ lỏng nào trong cụm dụng cụ cũng có thể làm thay đổi đường uốn khi chịu tải. Máy có thể định vị chính xác khi chạy thử không tải nhưng lại bị dịch chuyển khi chày tiếp xúc với thanh đồng dày. Vì vậy, bước kiểm tra có ý nghĩa cần bao gồm cả thử chuyển động không tải lẫn gia công một phôi thử có kiểm soát.
Khi có thể, hãy dùng một phôi ngắn với một thao tác đơn giản: một đường cắt, một lỗ hoặc một đường uốn tính từ cạnh chuẩn đã biết. Chương trình phức tạp khiến việc chẩn đoán mất nhiều thời gian hơn vì liên quan đến nhiều giá trị bù và trạm gia công. Nếu phép thử đơn giản chính xác, vấn đề có nhiều khả năng nằm ở chương trình chi tiết hoặc trình tự công đoạn hơn là ở hệ thống định vị cơ bản của máy.
Kiểm tra chuẩn tham chiếu, giá trị bù và trình tự công đoạn trong chương trình
Nhiều khiếu nại về định vị bắt đầu sau khi chỉnh sửa chương trình, thay dụng cụ hoặc chuyển sang kích thước thanh cái khác. Hãy xác nhận chương trình sử dụng đúng chuẩn tham chiếu: cạnh đầu, cạnh cuối, đường tâm hay cạnh bên. Bản vẽ chi tiết có thể lấy kích thước lỗ từ đầu bên trái, trong khi người vận hành nạp thanh từ hướng ngược lại. Khi đó, máy có thể gia công chính xác theo chương trình nhưng tạo ra mẫu hoàn toàn sai.
Hãy kiểm tra các giá trị bù dụng cụ sau khi thay chày, cối, lưỡi cắt hoặc khuôn uốn. Kích thước thực tế của dụng cụ thay thế có thể không hoàn toàn giống bộ trước đó, ngay cả khi ký hiệu dụng cụ giống nhau. Cách làm đáng tin cậy là ghi lại các giá trị bù đã xác nhận cùng mã dụng cụ, rồi kiểm tra lại sau khi bảo trì thay vì dựa vào trí nhớ hoặc ghi chú từ công việc cũ.
Trình tự công đoạn cũng rất quan trọng. Với một số thiết kế, đột sau khi uốn là phù hợp, nhưng có thể làm phức tạp việc định vị nếu chi tiết đã tạo hình không còn nằm phẳng trên hệ thống định vị. Tương tự, việc cắt trước các công đoạn tiếp theo sẽ làm thay đổi chiều dài tham chiếu còn lại. Nếu công việc ban đầu được lập trình theo một trình tự khác, cần rà soát lại tọa độ thay vì sao chép nguyên trạng.
Kiểm tra độ rơ cơ khí và sự cố hệ thống phản hồi
Nếu lỗi thay đổi giữa các chi tiết, cần kiểm tra kỹ chuyển động cơ khí. Hãy kiểm tra con lăn cấp phôi, ray dẫn hướng, vít me bi, khớp nối, dây đai truyền động nếu có và các chi tiết siết quanh bàn trượt. Độ rơ thường xuất hiện khi trục đổi hướng: vị trí có thể chính xác khi tiếp cận từ một hướng nhưng lại sai khi tiếp cận từ hướng ngược lại.
Quan sát máy khi di chuyển thủ công ở tốc độ chậm. Tiếng ồn bất thường, chuyển động khựng, rung hoặc độ trễ giữa chuyển động của động cơ và bàn trượt đều không bình thường. Trên thiết bị CNC, lỗi encoder hoặc cảm biến cũng có thể làm mất thông tin vị trí. Việc kiểm tra cần tuân thủ quy trình bảo trì và an toàn điện của nhà sản xuất; không vô hiệu hóa liên động hoặc tùy tiện kiểm tra các linh kiện điện trong lúc sản xuất.
Máy được chế tạo với khung cứng vững, khuôn chính xác và các bộ phận truyền động ổn định sẽ giảm nguy cơ sai lệch lặp lại, nhưng không máy gia công nào tránh khỏi hao mòn, nhiễm bẩn hoặc thiết lập không đúng. Vì vậy, kiểm tra điểm chuẩn định kỳ hữu ích hơn việc chờ đến khi phế phẩm xuất hiện.
Quy trình kiểm tra thực tế
Sau khi xử lý nguyên nhân nghi ngờ, không nên lập tức quay lại sản xuất cả lô. Hãy gia công hai hoặc ba chi tiết mẫu từ cùng một lô vật liệu và đo từng chi tiết từ cùng một chuẩn. Kiểm tra đặc tính đầu tiên và cuối cùng, không chỉ kiểm tra đặc tính gần cạnh đầu. Cách này cho biết việc hiệu chỉnh đã khắc phục sai lệch cố định hay chỉ che đi lỗi cấp phôi tích lũy.
- Đảm bảo vật liệu thô phẳng, sạch và áp sát đúng cữ chặn dự kiến.
- Xác nhận chiều rộng và độ dày thực tế trước khi chọn hoặc chỉnh sửa chương trình.
- Kiểm tra sự căn chỉnh của chày đột, cối, khuôn uốn và lưỡi cắt trước khi thay đổi giá trị CNC.
- Dùng một đặc tính thử đơn giản để xác định lỗi là cố định hay thay đổi.
- Lưu các giá trị bù đã xác nhận và ghi lại bộ dụng cụ được sử dụng cho công việc.
Đối với các xưởng sản xuất linh kiện tủ điện, đầu nối máy biến áp hoặc cụm phân phối điện, độ chính xác của thanh cái chỉ là một phần trong toàn bộ quy trình. Khi cùng một cơ sở xử lý cả cuộn dây và dây dẫn, tính lặp lại tại từng trạm đều rất quan trọng. Thiết bị như Máy quấn cuộn dây hình xuyến tự động DXJ-RX800 sử dụng hệ thống rải dây điều khiển bằng CNC và có độ chính xác rải dây được công bố là 0.01 mm, minh họa cùng một nguyên tắc thực tiễn: đầu ra đáng tin cậy bắt đầu từ chuẩn tham chiếu ổn định, thao tác vật liệu được kiểm soát và các cài đặt phù hợp với phôi thực tế.
Khi nào cần hỗ trợ kỹ thuật
Nếu vị trí vẫn không ổn định sau khi đã xác nhận việc thiết lập vật liệu, dụng cụ, tọa độ chương trình và các bộ phận cơ khí có thể quan sát được, hãy ngừng bù bằng các giá trị thủ công lặp đi lặp lại. Liên tục thay đổi chương trình để xử lý lỗi sai lệch sẽ có thể tạo thêm vấn đề và khiến việc bảo dưỡng sau này khó khăn hơn. Hãy ghi lại thông số vật liệu, phiên bản chương trình, dụng cụ đã sử dụng, độ lệch đo được và việc lỗi có thay đổi theo hướng hoặc khoảng cách hay không.
Thông tin này giúp kỹ thuật viên dịch vụ có cơ sở cụ thể để đánh giá. Các nhà sản xuất như Dexinjia, đơn vị sản xuất thiết bị gia công thanh cái CNC từ năm 2014, thường xuyên gặp một số nguyên nhân cốt lõi: chọn sai chuẩn định vị, kẹp không chắc, dữ liệu dụng cụ không phù hợp và hệ thống cấp phôi bị mòn. Chẩn đoán có phương pháp thường giúp khôi phục độ chính xác nhanh hơn so với thay linh kiện một cách mò mẫm—đồng thời ngăn lô thanh cái đồng hoặc nhôm tiếp theo trở thành phế liệu tốn kém.
Gửi tin nhắn cho chúng tôi
Liên hệ với chúng tôi
*Chúng tôi tôn trọng tính bảo mật của bạn và mọi thông tin đều được bảo vệ.
Dịch vụ chất lượng hàng đầu và đội ngũ hậu mãi chuyên nghiệp.