


Cách điều khiển servo cải thiện độ nhất quán khi uốn thanh cái số lượng lớn
Uốn thanh cái với sản lượng lớn trở nên không ổn định khi máy coi mọi phôi có độ cứng, độ dày và độ đàn hồi hồi phục giống hệt nhau. Dây dẫn bằng đồng và nhôm có thể trông chính xác tại thời điểm chày đạt vị trí đã lập trình, nhưng sau khi áp lực được giải phóng, chúng sẽ hồi phục về các góc cuối khác nhau. Máy uốn thanh cái CNC servo giải quyết vấn đề này bằng cách kiểm soát chuyển động thông qua phản hồi vị trí được đo lường, thay vì chỉ dựa vào một hành trình cơ khí cố định.
Đối với tính nhất quán của góc uốn, kết quả hữu ích không chỉ đơn thuần là đầu ép dừng chính xác. Điều khiển servo điều phối tốc độ tiếp cận, tốc độ tạo hình, thời gian giữ, đảo chiều và vị trí cuối để vật liệu được uốn trong các điều kiện có thể lặp lại. Điều này làm giảm sự biến thiên giữa các chi tiết, đặc biệt khi một lô sản xuất có nhiều góc uốn, chiều rộng dây dẫn hoặc lô vật liệu khác nhau.
Phản hồi vị trí thay đổi quyết định uốn
Trong hệ thống hành trình cố định thông thường, vị trí tạo hình được thiết lập và lặp lại bằng cơ khí. Khả năng lặp lại có thể chấp nhận được khi vật liệu và dụng cụ không thay đổi, nhưng một khác biệt nhỏ về độ dày hoặc độ cứng thực tế sẽ làm thay đổi mối quan hệ giữa hành trình đầu ép và góc thành phẩm. Một góc uốn có vẻ gần với mục tiêu vẫn có thể gây ra vấn đề căn chỉnh tại đầu nối, giá đỡ cách điện, khoang tủ điện đóng cắt hoặc cụm thanh cái nhiều lớp.
Trục servo sử dụng phản hồi encoder để so sánh chuyển động được lệnh với vị trí trục thực tế trong toàn bộ chu trình. Bộ điều khiển có thể giảm tốc trước khi tiếp xúc, tạo hình ở tốc độ được kiểm soát, đạt vị trí xác định và hồi về mà không phụ thuộc vào việc dừng thủy lực đột ngột. Khi chương trình bao gồm hình học dụng cụ và tình trạng vật liệu chính xác, việc kiểm soát chuyển động này làm cho góc uốn cuối ít nhạy cảm hơn đáng kể với biến thiên tốc độ giữa các chu trình.
Không nên nhầm lẫn định vị servo với việc tự động hiệu chỉnh mọi sai số góc. Encoder xác nhận vị trí trục máy; nó không tự động biết góc thành phẩm trừ khi thiết bị cũng sử dụng phép đo góc hoặc mô hình bù đã được xác thực. Sự khác biệt này rất quan trọng khi đánh giá năng lực quy trình. Hành trình đầu ép ổn định là bằng chứng của chuyển động được kiểm soát, trong khi góc sau khi nhả ổn định cần được xác nhận trên phôi đã tạo hình.
Độ đàn hồi hồi phục phải được quản lý như một điều kiện vật liệu
Độ đàn hồi hồi phục là một trong những nguyên nhân chính khiến các chương trình giống hệt nhau tạo ra góc thanh cái không nhất quán. Sau khi tạo hình, năng lượng đàn hồi trong dây dẫn làm góc uốn mở ra nhẹ. Mức độ này thay đổi theo tình trạng hợp kim, trạng thái tôi, tiết diện, hướng uốn so với thớ vật liệu, bán kính uốn và hình học tiếp xúc của dụng cụ. Vì vậy, không nên xem nhôm và đồng là có thể thay thế cho nhau chỉ vì kích thước danh nghĩa của chúng trùng khớp.
Điều khiển servo hỗ trợ bù bằng cách tạo ra vị trí uốn quá có thể lặp lại. Một chương trình có thể điều khiển dụng cụ vượt quá góc cuối yêu cầu để độ đàn hồi hồi phục đưa chi tiết trở về thông số kỹ thuật. Giá trị bù phải dựa trên các thử nghiệm được kiểm soát, sử dụng đúng thanh vật liệu và bộ khuôn thực tế. Sử dụng lại giá trị từ thanh hẹp hơn, trạng thái tôi khác hoặc dụng cụ bị mòn có thể tạo ra sai số hệ thống có vẻ lặp lại rất tốt nhưng vẫn nằm ngoài dung sai.
Sự biến thiên vật liệu trong cùng một đợt giao hàng cũng cần được chú ý. Một lô cuộn hoặc thanh khác có thể giữ nguyên mác vật liệu và kích thước ghi nhãn nhưng phản ứng khác trong quá trình uốn. Khi góc của chi tiết đầu tiên bắt đầu lệch sau khi thay đổi vật liệu, tăng áp lực không tự động là biện pháp đúng. Tình trạng quan sát được có thể do độ đàn hồi hồi phục, nhập sai độ dày vật liệu, thiết lập dụng cụ hoặc lỗi vị trí tham chiếu. Các nguyên nhân này để lại những dấu hiệu khác nhau trong hồ sơ sản xuất.
Tốc độ được kiểm soát bảo vệ cả góc uốn và dụng cụ
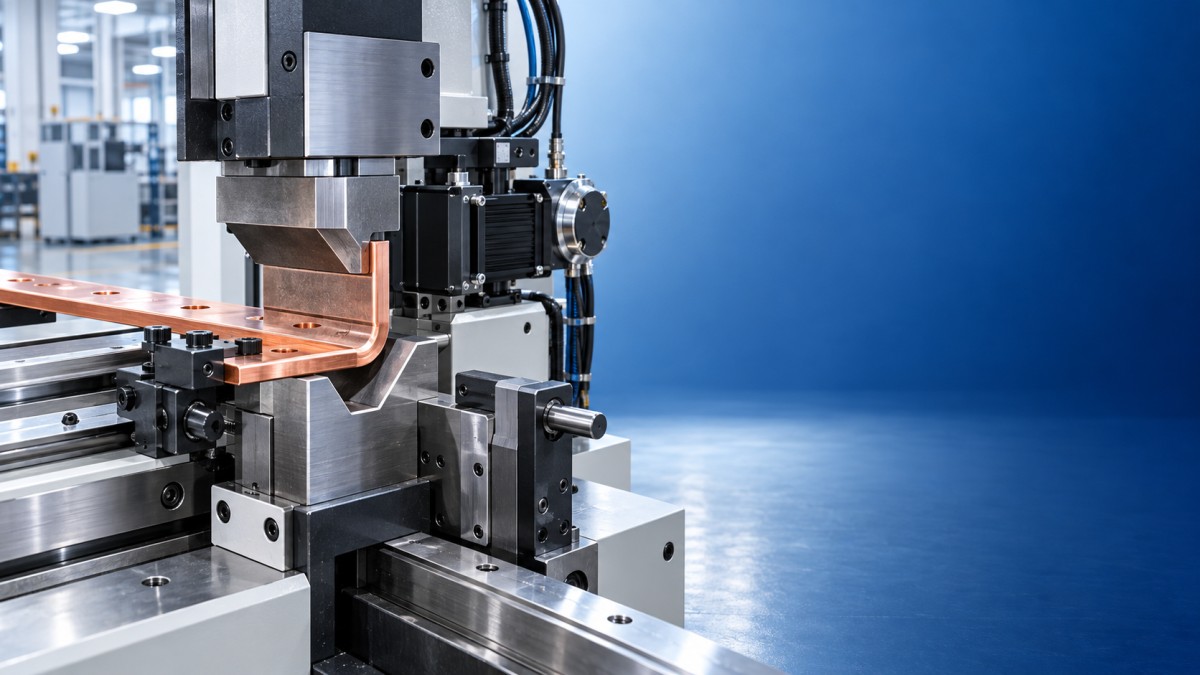
Tốc độ di chuyển cao có giá trị trong chuyển động không tạo hình, nhưng không phải lúc nào cũng phù hợp khi dụng cụ tiếp xúc. Va đập mạnh có thể làm xước đồng mềm, làm dịch chuyển thanh được đỡ không tốt hoặc tạo ra sự tựa không nhất quán vào chặn sau. Lập trình servo cho phép tiếp cận nhanh, sau đó là giai đoạn tạo hình chậm hơn và được kiểm soát. Điểm chuyển tiếp nên xảy ra trước khi chày tác tải đáng kể lên vật liệu, thay vì sau khi quá trình uốn đã bắt đầu.
Cấu hình này đặc biệt phù hợp với thanh cái rộng, mỏng hoặc dài. Những chi tiết như vậy có thể bị uốn cong trước khi đường uốn dự kiến được hình thành hoàn toàn. Nếu phôi không được đỡ nhất quán, vị trí máy đo được có thể chính xác trong khi vị trí uốn thực tế hoặc hình học mép gấp lại thay đổi. Tay đỡ, chặn định vị, điều kiện kẹp và độ phẳng của thanh đầu vào phải phù hợp với thiết lập đã lập trình.
Thời gian giữ tại vị trí đã tạo hình có thể phù hợp khi quy trình yêu cầu vật liệu ổn định dưới tải, nhưng đây không phải là giải pháp chung cho độ đàn hồi hồi phục. Kéo dài thời gian giữ mà không xác nhận nguyên nhân biến thiên góc sẽ làm giảm năng suất và có thể làm tăng vết hằn trên bề mặt tiếp xúc. Giá trị của nó cần được xác minh bằng cách so sánh các góc sau khi nhả trên các chi tiết liên tiếp, không phải bằng cách đánh giá chi tiết khi nó vẫn nằm dưới chày.
Khả năng lặp lại phụ thuộc vào chuỗi tham chiếu
Hệ thống servo lặp lại những gì nó được lệnh lặp lại. Do đó, toàn bộ chuỗi tham chiếu phải ổn định: điểm không của chương trình, vị trí gốc máy, lựa chọn chày và cối, tham chiếu chặn sau, dữ liệu vật liệu và hướng chi tiết. Một độ lệch nhỏ ở bất kỳ điểm nào trong số này có thể tạo ra kết quả ổn định nhưng sai cho toàn bộ lô.
Nhận dạng dụng cụ đặc biệt quan trọng khi có nhiều bán kính cối khác nhau. Thay đổi độ mở cối dưới sẽ làm thay đổi sự đỡ vật liệu và đường truyền lực, từ đó thay đổi góc kết quả tại một vị trí đầu ép nhất định. Một dụng cụ có bề mặt tiếp xúc được đánh bóng nhưng đã thay đổi có thể có cùng mã chi tiết với dụng cụ mới nhưng tạo ra hành vi uốn khác. Tình trạng dụng cụ cần được xem xét bất cứ khi nào một chương trình đã được chứng minh trước đó bắt đầu cần điều chỉnh lặp lại.
Hồ sơ sản xuất hữu ích hơn khi chúng phân tách các quan sát về vị trí trục với các phép đo chi tiết hoàn thiện. Vị trí servo ổn định nhưng góc sau khi nhả bị trôi cho thấy vấn đề có thể nằm ở vật liệu, dụng cụ hoặc điều kiện kẹp. Vị trí trục bị trôi hoặc kết quả hồi về tham chiếu không nhất quán cho thấy vấn đề có thể nằm ở hệ thống chuyển động, tham chiếu encoder, truyền động cơ khí hoặc việc thực thi chương trình. Kết hợp các tín hiệu đó giúp ngăn ngừa những thay đổi không cần thiết đối với cài đặt bù.
Các phép đo giúp xác định nguồn biến thiên
- Góc uốn sau khi nhả: Đo sau khi chi tiết được tháo tải hoàn toàn và tại vị trí kiểm tra nhất quán. Kết quả đo quá gần góc bo tròn có thể phản ánh hình học bán kính cục bộ thay vì góc mép gấp thực tế.
- Vị trí đường uốn: Xác nhận khoảng cách từ góc uốn đến lỗ, mặt đầu và các cạnh tham chiếu. Góc chính xác đơn thuần không đảm bảo khả năng lắp ghép khi thanh bị dịch chuyển so với hệ thống định vị.
- Tình trạng bề mặt: Kiểm tra vết chày, vết nứt, biến dạng cạnh và hư hỏng lớp mạ khi áp dụng. Những dấu hiệu này thường xuất hiện trước khi biến thiên kích thước trở nên nghiêm trọng.
- Khả năng truy xuất chương trình và dụng cụ: Ghi lại phiên bản chương trình đang hoạt động, biên dạng cối, biên dạng chày, ký hiệu vật liệu và cài đặt bù cùng với kết quả mẫu.
Vị trí lỗ bổ sung thêm một lớp kiểm soát khi đột và uốn diễn ra trong cùng một quy trình. Góc uốn có thể đúng về kích thước nhưng vẫn cản trở phần cứng nếu các đặc tính được đột lấy tham chiếu từ chuẩn khác với thiết lập uốn. Nguyên tắc tương tự áp dụng khi sử dụng dụng cụ đột đặc biệt, chẳng hạn như Other-Special-Dies-punching: chi tiết đã tạo hình cần được đánh giá theo toàn bộ hệ thống chuẩn thay vì coi đột và uốn là các bước kiểm tra riêng biệt.
Khi độ chính xác servo không giải quyết được vấn đề
Điều khiển servo không thể bù cho việc chọn cối kém, ba via ngăn cản việc tựa phẳng, bề mặt tiếp xúc bị nhiễm bẩn hoặc thanh cái được đặt sai chặn. Nó cũng không thể ngăn ngừa nứt do bán kính uốn không phù hợp với tình trạng dây dẫn. Một trục được kiểm soát chặt chẽ có thể liên tục tạo ra cùng một khuyết tật khi bản thân cửa sổ quy trình không chính xác.
Sự không nhất quán về góc cũng có thể bị nhầm là vấn đề của máy khi phương pháp kiểm tra không ổn định. Thước đo góc cầm tay, dưỡng đo góc đặt trên các bề mặt không đều và phép đo thực hiện với mức đỡ mép gấp khác nhau có thể cho kết quả không đồng nhất ngay cả khi các chi tiết nhất quán. Thiết bị đo, các điểm tiếp xúc và vị trí lấy mẫu cần có phương pháp xác định. Đối với chi tiết có mép gấp ngắn hoặc độ lệch phức tạp, đồ gá thiết lập chuẩn chức năng có ý nghĩa hơn so với phép đo bề mặt thông thường.
Bảo trì ảnh hưởng đến tính nhất quán thông qua tình trạng cơ khí cũng như điện tử. Giá giữ dụng cụ lỏng, bề mặt dẫn hướng mòn, độ rơ ở các bộ phận truyền động, bôi trơn không đủ tại các vị trí quy định và chuyển động trong cụm chặn sau đều có thể làm suy giảm một chương trình servo được hiệu chuẩn cẩn thận. Xác minh hồi về vị trí gốc và một chi tiết thử được kiểm soát sau khi thay dụng cụ là cách thực tế để phát hiện tham chiếu bị sai trước khi xử lý một lô lớn.
Uốn thanh cái ổn định đạt được bằng cách liên kết chuyển động servo với dữ liệu vật liệu đã xác minh, dụng cụ phù hợp, điều kiện định vị cố định và đo lường sau khi đàn hồi hồi phục. Khi các yếu tố đó được kiểm soát, tạo hình bằng servo biến việc bù góc từ hiệu chỉnh thủ công lặp đi lặp lại thành một thông số sản xuất xác định, có thể truy xuất.
Gửi tin nhắn cho chúng tôi
Liên hệ với chúng tôi
*Chúng tôi tôn trọng tính bảo mật của bạn và mọi thông tin đều được bảo vệ.
Dịch vụ chất lượng hàng đầu và đội ngũ hậu mãi chuyên nghiệp.