


Lập kế hoạch công suất máy gia công thanh cái CNC 3 trong 1 cho xưởng sản xuất tủ điện
একটি সুইচগিয়ার ওয়ার্কশপকে ব্যস্ত দেখালেও সেটি যে সত্যিই উৎপাদনক্ষমতার সীমায় পৌঁছেছে, এমন নয়। পাঞ্চিং স্টেশনের পাশে তামার বার অপেক্ষা করতে পারে, বাঁকানো অংশগুলো অ্যাসেম্বলির আগে জমে থাকতে পারে, আর অপারেটররা প্রক্রিয়াকরণের চেয়ে বিভিন্ন প্রক্রিয়ার মধ্যে উপকরণ সরাতেই বেশি সময় ব্যয় করতে পারেন। এ পরিস্থিতিতে উপলভ্য সবচেয়ে বড় মেশিনটি কেনাই যে সঠিক সিদ্ধান্ত হবে, তা নয়। বরং ওয়ার্কশপের প্রকৃত প্রতিবন্ধকতা, উপকরণের পরিসর, যন্ত্রাংশের মিশ্রণ এবং প্রয়োজনীয় ডেলিভারির ছন্দ বিবেচনা করে 3 in 1 CNC বাসবার মেশিন নির্বাচন করাই উত্তম।
বেশিরভাগ ক্রয় সিদ্ধান্তের ক্ষেত্রে, বার্ষিক গড়ের পরিবর্তে উৎপাদনের সবচেয়ে ব্যস্ত বাস্তবসম্মত সপ্তাহ থেকে সক্ষমতা পরিকল্পনা শুরু করা উচিত। ওই সময়ে কতগুলো বাসবার যন্ত্রাংশ কাটতে, পাঞ্চ করতে এবং বাঁকাতে হবে তা হিসাব করুন। এরপর সেটআপ, টুল পরিবর্তন, পরিদর্শন, লোডিং, আনলোডিং এবং নির্ধারিত রক্ষণাবেক্ষণের সময় বাদ দিয়ে ব্যবহারযোগ্য মেশিন সময়ের সঙ্গে এই চাহিদার তুলনা করুন। কাগজে-কলমে পর্যাপ্ত মনে হওয়া মেশিনও ঘন ঘন ছোট ব্যাচ বা জটিল হোল প্যাটার্ন থাকলে সীমাবদ্ধ হয়ে উঠতে পারে।
মেশিনের স্পেসিফিকেশন নয়, উৎপাদন প্রবাহ দিয়ে শুরু করুন
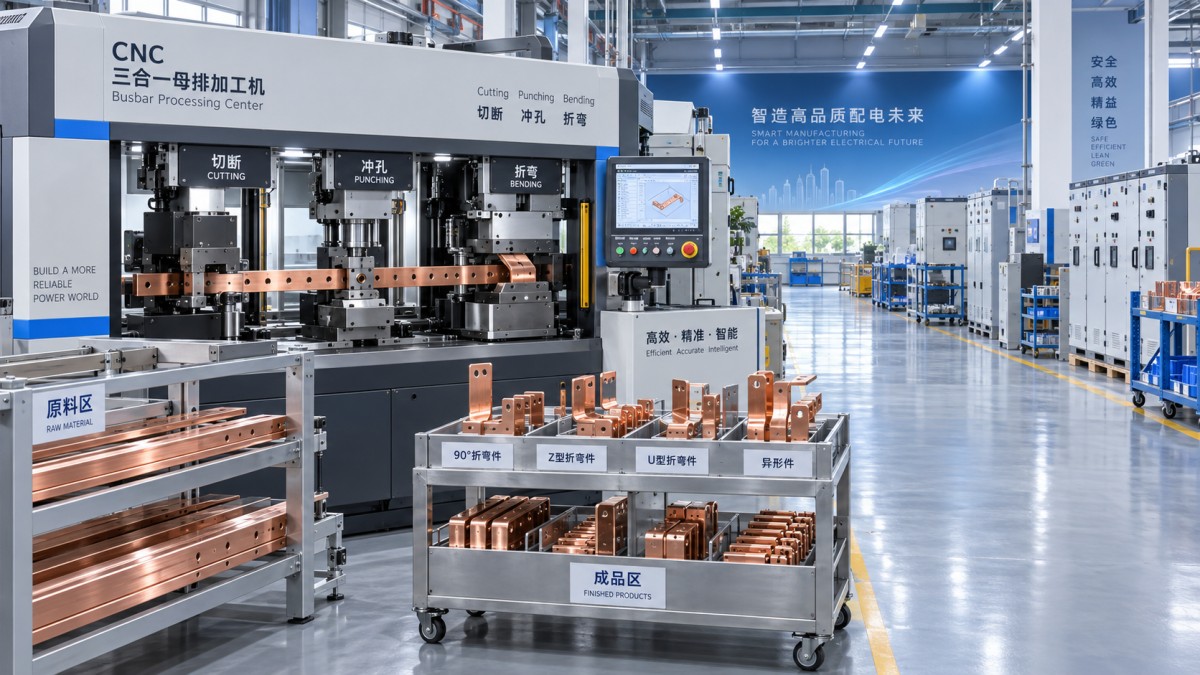
একটি তিন-ফাংশনের মেশিন কাটিং, পাঞ্চিং এবং বেন্ডিংয়ের মধ্যে উপকরণ স্থানান্তর কমাতে পারে, তবে এর বাস্তব উৎপাদনক্ষমতা নির্ভর করে কাজ কীভাবে স্টেশনে আসে এবং সেখান থেকে বের হয় তার ওপরও। স্টক র্যাক থেকে শুরু করে সম্পন্ন ও লেবেল করা কম্পোনেন্ট পর্যন্ত একটি সাধারণ বাসবারের যাত্রাপথ পর্যালোচনা করুন। উপকরণ কোথায় অপেক্ষা করে, অপারেটররা কোথায় মাপ পুনরায় যাচাই করেন এবং কোথায় সংশোধনের জন্য যন্ত্রাংশ ফেরত আসে তা শনাক্ত করুন। এসব পর্যবেক্ষণ থেকে প্রায়ই বোঝা যায় সমস্যাটি মেশিনের সক্ষমতা, প্রোগ্রামিং, টুলিংয়ের প্রাপ্যতা নাকি উপকরণ প্রস্তুতিতে।
একই প্যানেল ডিজাইনের পুনরাবৃত্ত উৎপাদন করা ওয়ার্কশপে মেশিনটি কম পরিবর্তনে দীর্ঘ ব্যাচ চালাতে পারে। তখন সক্ষমতা মূলত প্রক্রিয়াকরণের গতি, উপকরণের পুরুত্ব এবং প্রতি শিফটে যন্ত্রাংশের সংখ্যার ওপর নির্ভর করে। অনেক কাস্টমাইজড সুইচগিয়ার অর্ডার সামলানো ওয়ার্কশপের পরিস্থিতি আলাদা: প্রস্থ, হোল প্যাটার্ন, বেন্ড অ্যাঙ্গেল এবং যন্ত্রাংশের সংশোধিত সংস্করণের মধ্যে ঘন ঘন পরিবর্তনে দিনের উল্লেখযোগ্য সময় ব্যয় হতে পারে। এ ধরনের কাজে প্রোগ্রামিংয়ের সুবিধা, দ্রুত সেটআপ এবং সুসংগঠিত টুলিং নামমাত্র সাইকেল গতির মতোই গুরুত্বপূর্ণ হতে পারে।
মডেলগুলোর তুলনা করার আগে, কাজের পরিমাণকে তিনটি দলে ভাগ করুন:
- বেশি পরিমাণে উৎপাদিত স্ট্যান্ডার্ড যন্ত্রাংশ: পুনরাবৃত্ত লিংক, কানেক্টর, মাউন্টিং বার এবং সাধারণ প্যানেল বাসবার।
- বিভিন্ন নকশার প্রকৌশলভিত্তিক যন্ত্রাংশ: ভিন্ন হোল বিন্যাস, অফসেট বা বেন্ডের ক্রমযুক্ত কম্পোনেন্ট।
- মাঝেমধ্যে প্রয়োজনীয় ভারী বা বড় আকারের কাজ: এমন যন্ত্রাংশ যা প্রতিদিন তৈরি না হলেও প্রয়োজনীয় টনেজ, থ্রোট ডেপথ বা বেন্ডিং রেঞ্জ নির্ধারণ করতে পারে।
মেশিনটির প্রথম দুই ধরনের কাজ দক্ষতার সঙ্গে সামলাতে হবে এবং তৃতীয় ধরনের কাজও অবাস্তব বিকল্প পদ্ধতি ছাড়াই সম্পন্ন করতে সক্ষম হতে হবে। ওয়ার্কশপের পণ্য পরিসরের জন্য বড় কন্ডাক্টর অপরিহার্য হলে, শুধু সবচেয়ে বেশি উৎপাদিত ছোট যন্ত্রাংশের ভিত্তিতে নির্বাচন করবেন না।
চাহিদাকে ব্যবহারযোগ্য মেশিন ঘণ্টায় রূপান্তর করুন
নির্ভরযোগ্য পরিকল্পনার হিসাব করতে মনগড়া নির্ভুলতার দরকার নেই; বাস্তবসম্মত অনুমান দরকার। প্রথমে যন্ত্রাংশের ধরন অনুযায়ী প্রত্যাশিত সাপ্তাহিক বা মাসিক পরিমাণের তালিকা করুন। প্রতিটি ধরনের জন্য প্রতি পিসে কতটি কাট, হোল, স্লট, প্রযোজ্য ক্ষেত্রে এমবসিং অপারেশন এবং বেন্ড প্রয়োজন, তা লিখে রাখুন। এরপর গড় প্রক্রিয়াকরণ সময়ের সঙ্গে নন-কাটিং সময়ও হিসাব করুন: উপকরণ স্থাপন, প্রোগ্রাম নির্বাচন, টুল পরিবর্তন, গুণমান পরীক্ষা, বর্জ্য অপসারণ এবং সম্পন্ন যন্ত্রাংশ সামলানো।
ক্যালেন্ডারের মোট সময়ের বদলে উৎপাদনের জন্য উপলভ্য সময় ব্যবহার করুন। নির্ধারিত শিফটে বিরতি, মিটিং, উপকরণ পেতে দেরি, প্রথম পিসের অনুমোদন এবং নিয়মিত পরিষ্কারের সময় থাকতে পারে। জরুরি প্রতিস্থাপন যন্ত্রাংশ, পুনরায় কাজ বা অগ্রাধিকারের পরিবর্তনের জন্য কিছু সময় ফাঁকা রাখুন। সক্ষমতার পরিকল্পনায় নির্ধারিত প্রতিটি মিনিটকে উৎপাদনশীল ধরে নিলে সামান্য বিঘ্নেও ডেলিভারি পিছিয়ে যেতে পারে।
ক্রয়ের সময় একটি কার্যকর প্রশ্ন হলো “প্রতি ঘণ্টায় কতটি পিস তৈরি করা যায়?” নয়, বরং “স্বাভাবিক সময়সূচি অনুযায়ী এক শিফটে ওয়ার্কশপ কতটি সম্পন্ন ও অনুমোদিত বাসবার যন্ত্রাংশ সরবরাহ করতে পারে?” দ্বিতীয় প্রশ্নটিতে এমন বাস্তব বিষয়গুলো অন্তর্ভুক্ত থাকে, যা নির্ধারণ করে সরঞ্জামটি অ্যাসেম্বলির ওপর চাপ সত্যিই কমাতে পারবে কি না।
মেশিনের পরিসর বাসবারের স্পেসিফিকেশনের সঙ্গে মেলান
সক্ষমতা শুধু উৎপাদনের হার নয়। প্রক্রিয়াকরণের পরিসরকে ওয়ার্কশপে ব্যবহৃত কন্ডাক্টরের সর্বোচ্চ ও সাধারণ মাপ সামলাতে হবে। কাটিং, পাঞ্চিং এবং বেন্ডিংয়ের ক্ষেত্রে অনুমোদিত বাসবারের প্রস্থ ও পুরুত্ব আলাদাভাবে যাচাই করুন। কোনো মেশিন একটি স্টেশনে নির্দিষ্ট মাপের উপকরণ নিতে পারলেও অন্য অপারেশনের সীমা ভিন্ন হতে পারে। প্রয়োজনীয় বেন্ডের দিক, ন্যূনতম ভেতরের ব্যাসার্ধ, লেগের দৈর্ঘ্য এবং আগে থেকে পাঞ্চ করা অংশের চারপাশে ফাঁকা জায়গার প্রয়োজন বিবেচনা করেও বেন্ডিং সক্ষমতা যাচাই করা উচিত।
মাত্রা কাছাকাছি হলেই তামা ও অ্যালুমিনিয়ামকে একইভাবে ব্যবহারযোগ্য ধরে নেওয়া উচিত নয়। উপকরণের বৈশিষ্ট্য বেন্ডিং ফোর্স, পৃষ্ঠে দাগ পড়ার ঝুঁকি, বার নিয়ন্ত্রণ এবং স্প্রিংব্যাকে প্রভাব ফেলে। বিশেষ করে অ্যালুমিনিয়াম সেকশন, প্রলেপযুক্ত পৃষ্ঠ বা কঠোর বৈদ্যুতিক ক্লিয়ারেন্সের শর্ত থাকলে মূল্যায়নের সময় ক্রেতাদের প্রতিনিধিত্বমূলক ড্রয়িং ও উপকরণের বিবরণ দেওয়া উচিত।
পাঞ্চিংয়ের প্রয়োজনীয়তার দিকেও সমান মনোযোগ দিন। শুধু গোলাকার হোল নয়, ওবলং হোল, বিশেষ স্লট এবং পুনরাবৃত্ত মাউন্টিং প্যাটার্নও গণনা করুন। টুলিংয়ের ঘাটতি অদৃশ্য সীমাবদ্ধতা তৈরি করতে পারে: অপারেটরকে উপকরণ পুনরায় স্থাপন করতে, কয়েকবার আলাদা করে পাঞ্চ করতে বা অনুপযুক্ত আকৃতির টুল ব্যবহার করতে হতে পারে। এতে সময় বাড়ে এবং মাত্রা নিয়ন্ত্রণ জটিল হতে পারে। পরিকল্পনায় প্রতিস্থাপন বা অতিরিক্ত টুলিং অন্তর্ভুক্ত থাকলে, প্রয়োজনীয় বাসবার মোল্ড সরবরাহের জন্য একটি উপযুক্তPunch Die বিবেচনা করা যেতে পারে—তবে এর মাত্রা ও প্রয়োগ মেশিন এবং নির্ধারিত হোল প্যাটার্নের সঙ্গে সামঞ্জস্যপূর্ণ হতে হবে।
সক্ষমতা বাড়ানোর আগে প্রকৃত প্রতিবন্ধকতা শনাক্ত করুন
উৎপাদন পিছিয়ে পড়লে প্রথমেই প্রক্রিয়াকরণ মেশিনকে দায়ী করা হয়। অথচ সীমাবদ্ধতাটি হতে পারে প্রক্রিয়ার আগের ধাপে উপকরণ সাজিয়ে রাখা বা পরের ধাপে অ্যাসেম্বলির কাজ ছাড় করা। কয়েকটি স্বাভাবিক উৎপাদন দিনের প্রতিটি কার্যক্রমের সামনে জমে থাকা কাজ পর্যবেক্ষণ করুন। পাঞ্চিংয়ের আগে কাজের সারি বাড়তে থাকলে প্রক্রিয়াকরণের সময় অপর্যাপ্ত হওয়া বা অতিরিক্ত টুল পরিবর্তনের ইঙ্গিত দিতে পারে। বেন্ডিংয়ের পরে কাজ জমলে তার কারণ হতে পারে পরিদর্শনে দেরি, যন্ত্রাংশের পরিচয় অস্পষ্ট হওয়া বা সম্পন্ন কম্পোনেন্ট রাখার জন্য সুসংগঠিত জায়গার অভাব।
কখনো কখনো একটি ফাংশনই অধিকাংশ বিলম্বের কারণ হয়। যেমন, কাটিং দ্রুত হলেও প্রতিটি যন্ত্রাংশের দিক হাতে যাচাই করতে হওয়ায় জটিল বেন্ডিংয়ে সময় লাগতে পারে। অথবা পাঞ্চিং স্টেশনটি ছোট জরুরি কাজে ব্যস্ত থাকায় নির্ধারিত ব্যাচে ব্যাঘাত ঘটতে পারে। সামগ্রিক প্রবাহের সঙ্গে মানানসই হলে 3-in-1 বিন্যাস সুবিধাজনক, তবে উৎপাদনের পরিমাণ বাড়ার সঙ্গে একটি যৌথ প্ল্যাটফর্ম সময়সূচির সীমাবদ্ধতা হয়ে উঠবে কি না, তা বোঝাও গুরুত্বপূর্ণ।
মূল্যায়নের সময় নিম্নলিখিত পরিচালনাগত প্রশ্নগুলো করুন:
- বর্তমান অর্ডার অনুযায়ী কাটিং, পাঞ্চিং এবং বেন্ডিংয়ের কাজগুলো কি প্রয়োজনীয় ক্রমে নির্ধারণ করা যায়?
- সাধারণ এক সপ্তাহে অপারেটরদের কতবার ডাই, বেন্ডিং টুল বা প্রোগ্রাম সেটআপ পরিবর্তন করতে হবে?
- বারবার তোলা-নামানো ও খোঁজাখুঁজি এড়াতে উপকরণের র্যাক এবং সম্পন্ন যন্ত্রাংশ রাখার জায়গা কি যথেষ্ট কাছাকাছি?
- একটি মেশিনকে কি উৎপাদন অর্ডার এবং জরুরি সার্ভিস যন্ত্রাংশ—দুটিই সামলাতে হবে?
- লম্বা বাসবার লোড করা, রক্ষণাবেক্ষণ এবং কাটিংয়ের অবশিষ্টাংশ নিরাপদে সরানোর জন্য পরিকল্পিত বিন্যাসে কি যথেষ্ট জায়গা থাকবে?
শুধু সর্বোচ্চ গতি নয়, পুনরাবৃত্তিযোগ্যতা বিবেচনা করে পরিকল্পনা করুন
সুইচগিয়ারের বাসবারগুলোকে সংশ্লিষ্ট অ্যাসেম্বলির সঙ্গে বারবার সমন্বয় না করেই মানানসই হতে হবে। হোলের অবস্থান সরে গেলে, বেন্ড অ্যাঙ্গেল সংশোধন করতে হলে বা কাটা প্রান্তে অতিরিক্ত ফিনিশিং লাগলে উচ্চ নামমাত্র প্রক্রিয়াকরণ গতির উপযোগিতা সীমিত। প্রযুক্তিগত পর্যালোচনার সময় মেশিনটি কীভাবে পজিশনিং নিয়ন্ত্রণ করে, প্রোগ্রাম কীভাবে সংরক্ষণ ও পুনরায় চালু করা হয় এবং সেটআপ পরিবর্তনের পর অপারেটররা কীভাবে প্রথম পিস যাচাই করেন—এসবের ওপর গুরুত্ব দিন। একাধিক প্যানেলে একই বাসবার সেট ব্যবহার করা হলে বা অ্যাসেম্বলির আগে যন্ত্রাংশ প্রস্তুত করা হলে পুনরাবৃত্তিযোগ্যতা বিশেষভাবে গুরুত্বপূর্ণ।
টুলের অবস্থা এই হিসাবের অংশ। ক্ষয়প্রাপ্ত পাঞ্চ টুলিংয়ে বার বাড়তে পারে, হোলের গুণমান প্রভাবিত হতে পারে এবং এড়ানো সম্ভব এমন পুনরায় কাজের প্রয়োজন হতে পারে। ঘন ঘন ব্যবহৃত ডাইগুলোকে মাপ ও প্রয়োগ অনুযায়ী চিহ্নিত করুন এবং প্রতিস্থাপনের একটি সহজ রেকর্ড রাখুন। কম দামের ডাই সবসময় ব্যবহারের ক্ষেত্রেও সাশ্রয়ী নয়—এর কার্যকাল, ফিট বা ফিনিশের কারণে বারবার কাজ বন্ধ হলে মোট খরচ বেড়ে যেতে পারে। একটিPunch Die-এর ঘোষিত দাম $66, তবে উৎপাদনের অতিরিক্ত যন্ত্রাংশ হিসেবে কেনার আগে সামঞ্জস্যতা এবং সঠিক টুল স্পেসিফিকেশন নিশ্চিত করা উচিত।
কতটা প্রবৃদ্ধির সক্ষমতা রাখা যুক্তিযুক্ত তা নির্ধারণ করুন
কিছু অতিরিক্ত সক্ষমতা রাখা যুক্তিসঙ্গত, কারণ সুইচগিয়ারের অর্ডার খুব কমই সমান পরিমাণে আসে। তবে অতিরিক্ত বড় মেশিন বাজেট, মেঝের জায়গা, বৈদ্যুতিক সক্ষমতা এবং অপারেটরের মনোযোগ আটকে রাখতে পারে, অথচ ওয়ার্কশপের প্রকৃত সমস্যার সমাধান নাও করতে পারে। বাস্তবসম্মত অতিরিক্ত সক্ষমতা নির্ধারণে অর্ডারের পরিমাণ, কন্ডাক্টরের মাপ এবং কাজের জটিলতায় প্রত্যাশিত পরিবর্তন বিবেচনা করা উচিত—“বেশি সক্ষমতা সবসময়ই নিরাপদ” এমন অস্পষ্ট ধারণা নয়।
আসন্ন কাজে মোটা বা চওড়া বাসবার, আরও জটিল বেন্ডিং জ্যামিতি বা যন্ত্রাংশের পরিমাণে উল্লেখযোগ্য বৃদ্ধি থাকার সম্ভাবনা থাকলে বড় প্রক্রিয়াকরণ পরিসর বেছে নিন। চাহিদা মিশ্র, কাস্টমাইজড এবং সময়-সংবেদনশীল হলে দ্রুত সেটআপ ও নির্ভরযোগ্য প্রোগ্রাম ব্যবস্থাপনাকে অগ্রাধিকার দেয় এমন কনফিগারেশন বেছে নিন। উৎপাদনের চাহিদা স্থিতিশীল হলেও ডেলিভারির সময়সীমা কঠোর হলে উপকরণের প্রবাহ, টুলের বিন্যাস এবং পরিদর্শনের নিয়মেও সমান গুরুত্ব দিন; মেশিনের নির্ধারিত সক্ষমতা বাস্তবে কাজে লাগানো যাবে কি না, তা প্রায়ই এসব বিষয় নির্ধারণ করে।
সেরা সক্ষমতা পরিকল্পনায় নির্ধারিত অর্ডার পূরণের জন্য পর্যাপ্ত প্রক্রিয়াকরণ সময়, স্বাভাবিক পরিবর্তন সামলানোর নমনীয়তা এবং নির্বাচিত মেশিনের পরিসরের বাইরে থাকা কাজের জন্য স্পষ্ট সীমা থাকে। এতে ক্রয় দল শুধু শিরোনামভিত্তিক স্পেসিফিকেশন নয়, কার্যক্রমের উপযোগিতার ভিত্তিতে সরঞ্জামের তুলনা করতে পারে।
Gửi tin nhắn cho chúng tôi
Liên hệ với chúng tôi
*Chúng tôi tôn trọng tính bảo mật của bạn và mọi thông tin đều được bảo vệ.
Dịch vụ chất lượng hàng đầu và đội ngũ hậu mãi chuyên nghiệp.